نقل قول کنید
وقتی یک مهندس خریدار یک قطعه آلومینیومی جدید را به یک کارگاه قالب می آورد، اولین سوال عملی این نیست که کدام فرآیند ریخته گری از نظر تئوری "بهتر" است. این است که ریخته گری فشار بالا یا ریخته گری فشار پایین می تواند به هزینه هدف، ضخامت دیواره و محدودیت های تخلخل قطعه در حجم مورد نیاز سالانه برسد. پاسخ کوتاه: فرآیند مناسب فرآیندی است که با دفترچه سفارش مطابقت داشته باشد. ریخته گری فشار بالا در جایی که زمان چرخه و تکرارپذیری ابعادی باعث کاهش هزینه در مقیاس می شود، غالب است. ریخته گری فشار پایین در جایی که گاز تنگی، قابلیت عملیات حرارتی و یکپارچگی مکانیکی بیشتر از سرعت اهمیت دارد، برنده است.
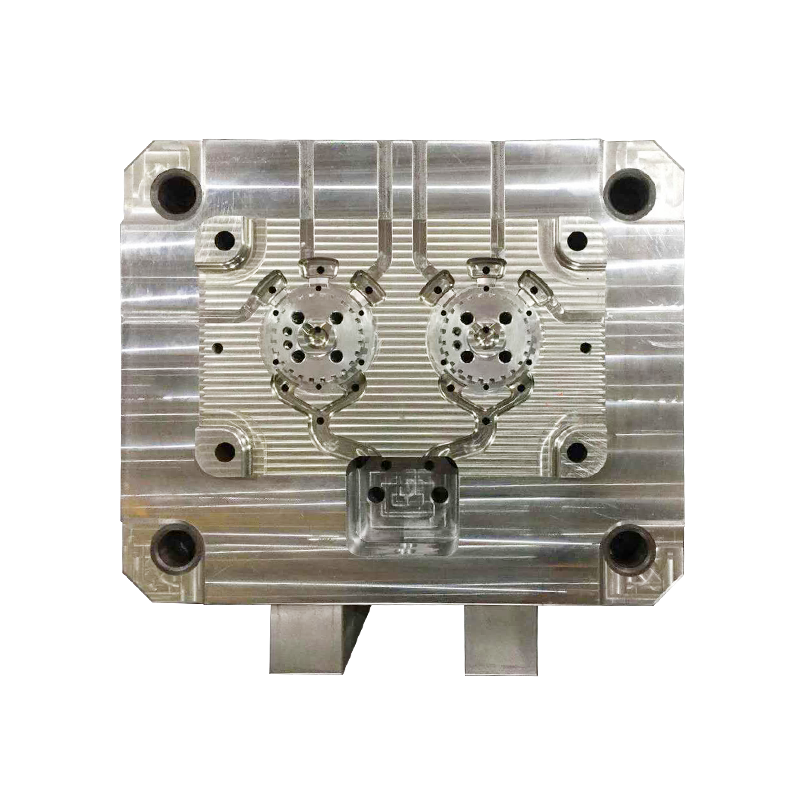
در ریخته گری فشار بالا، آلومینیوم مذاب به داخل قالب فولادی سخت شده در فشارهای بسیار بالاتر از سیستم های فشار پایین تزریق می شود. سرعت تزریق بسیار سریع است که تقریباً فوراً حفره را پر می کند. این سرعت دو اثر ایجاد می کند.
اول، سطح عالی و تحمل ابعادی بسیار خوبی را ایجاد می کند. دوم، دیوارهای بسیار نازک، اغلب به 0.5 میلی متر، که یک مزیت عمده برای قطعات خودرو و قطعات الکترونیکی سبک وزن است، می دهد. زمان چرخه می تواند از 30 تا 90 ثانیه کوتاه باشد، که این فرآیند را برای اجراهایی که در ده ها هزار قسمت در سال اندازه گیری می شود بسیار پربازده می کند.
مبادله تخلخل است. تزریق سریع هوا و گاز را در داخل ریخته گری به دام می اندازد. این می تواند خواص مکانیکی و گاز بند بودن را مختل کند. به همین دلیل، بسیاری از قالبهای ریختهگری فشار بالا، قبل از اینکه بتوانند در کاربردهای سیال یا فشار مورد استفاده قرار گیرند، نیاز به آغشته کردن یا سایر مراحل آببندی دارند.
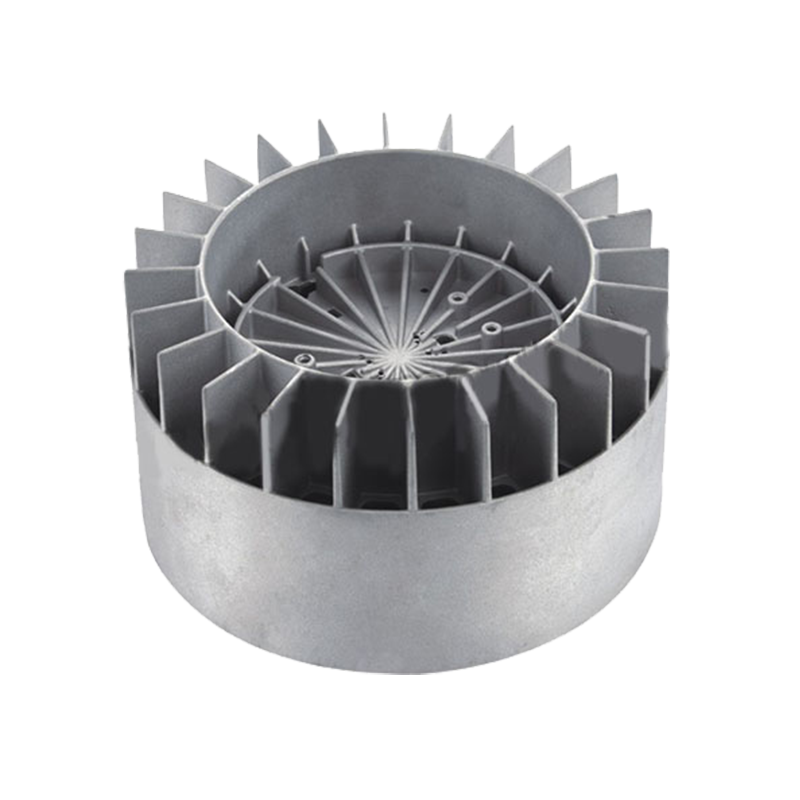
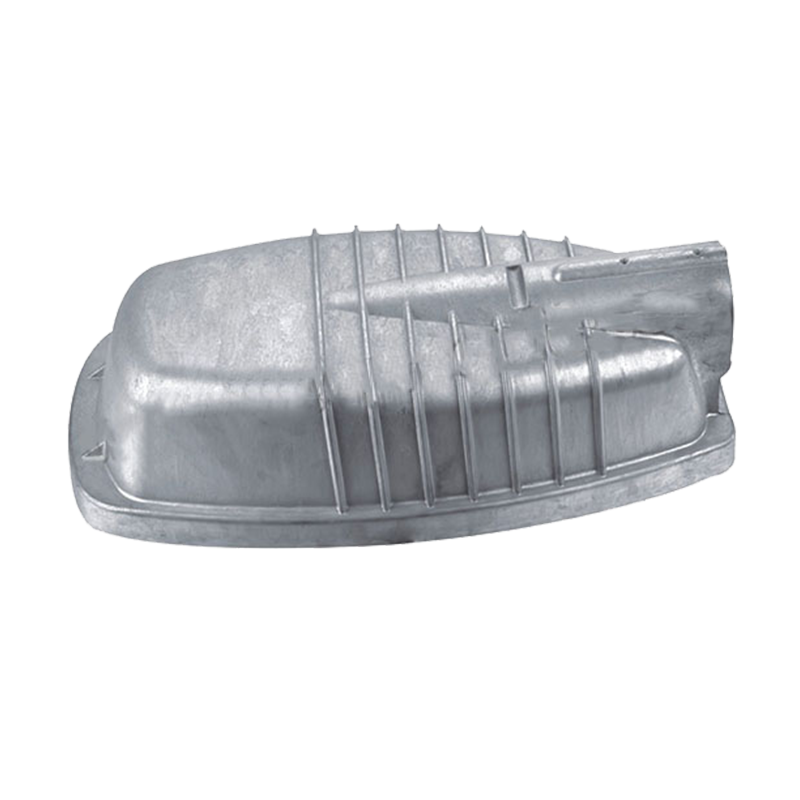
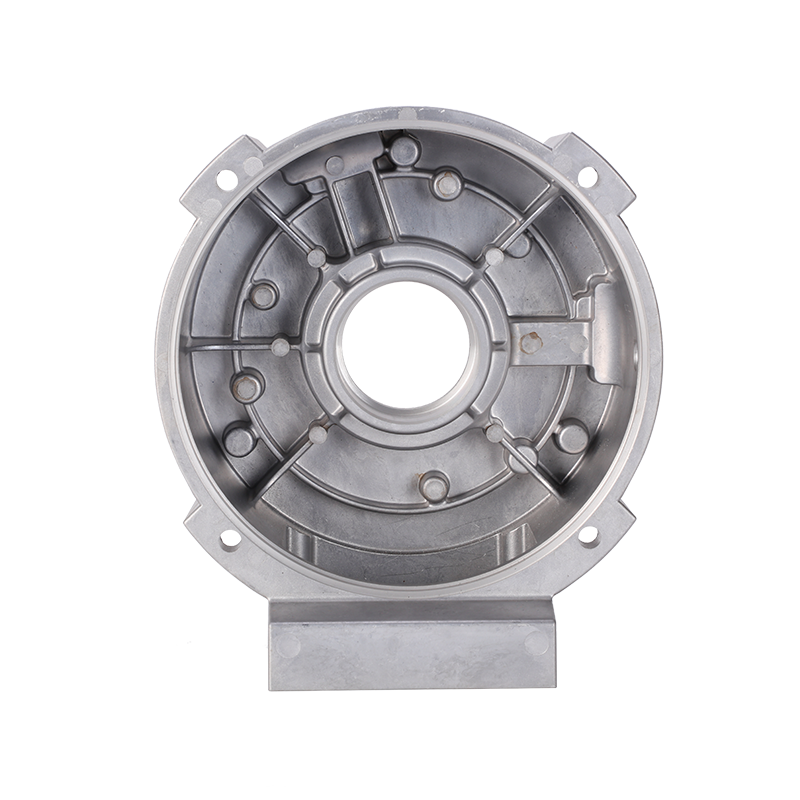
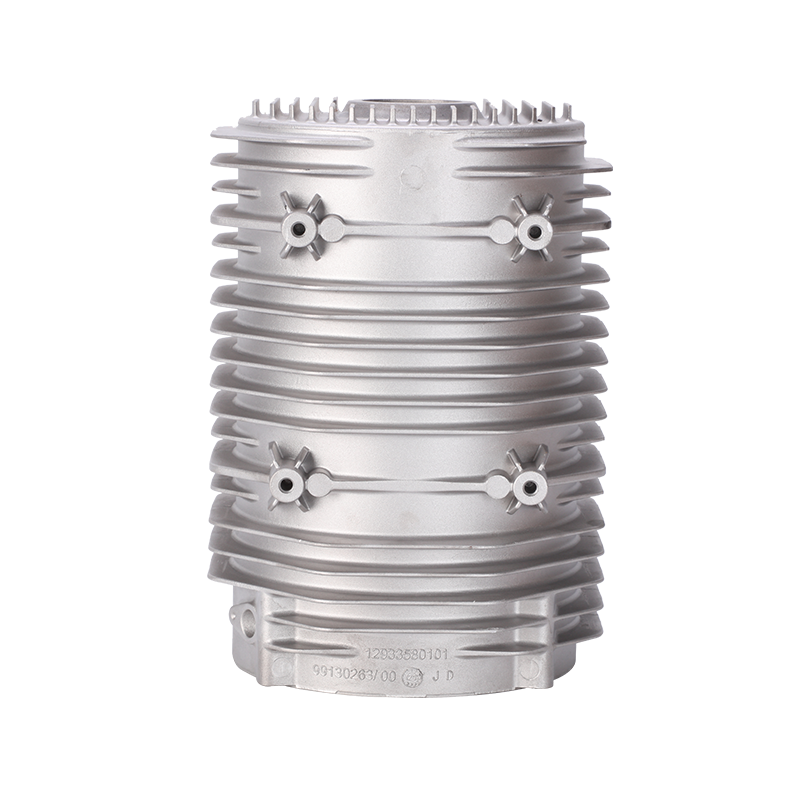
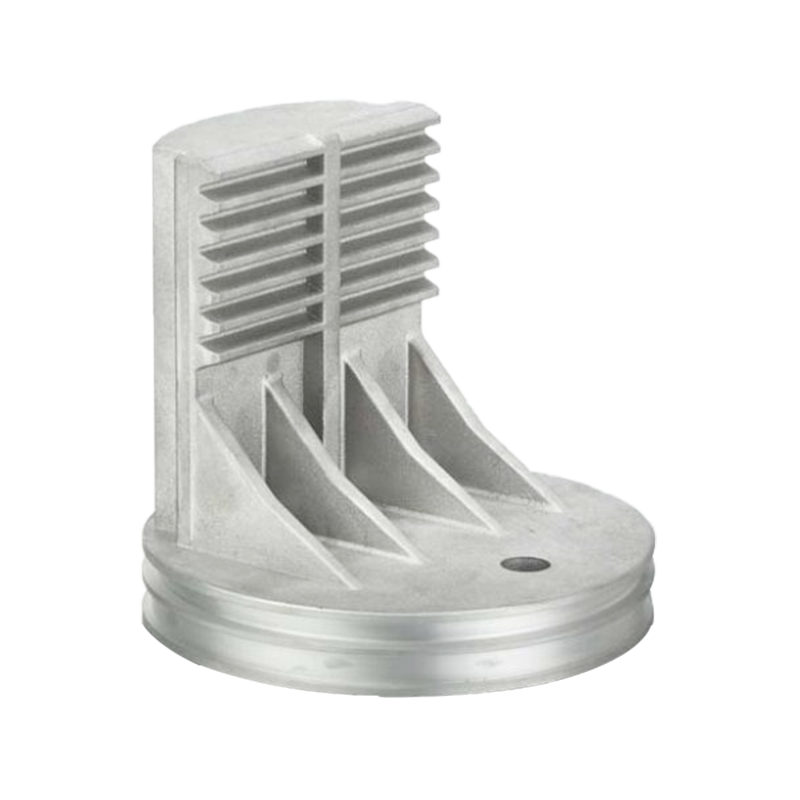
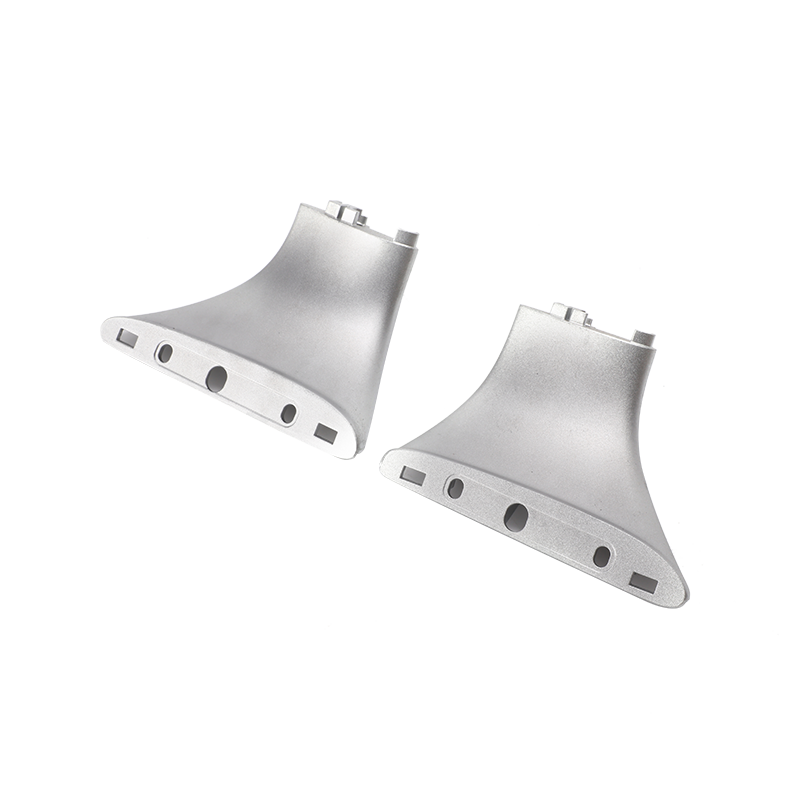
محفظههای موتور خودرو، محفظههای باتری و محفظههای لامپ LED نمونههای کلاسیکی از قطعاتی هستند که ریختهگری فشار بالا حفظ خود را به دست میآورد.
 محفظه موتور خودروهای ریخته گری آلومینیومی با فشار بالا این محفظه موتور برای کاربردهایی که نیاز به حفاظت و پشتیبانی از اجزای داخلی موتور دارند، مناسب است. ساخت آلیاژ آلومینیوم آن به بهبود راندمان موتور و عمر مفید آن کمک می کند و آن را به یک انتخاب قابل اعتماد برای استفاده در خودرو تبدیل می کند. مشاهده محصول →
ریخته گری فشار پایین از نیروی پرکننده بسیار ملایم تری استفاده می کند. هوای فشرده با فشار 0.3 تا 1.5 بار، فلز مذاب را از یک بوته آب بندی شده از طریق یک رایزر به داخل قالب رانده می کند. فلز به آرامی بالا می رود، که جریان را ثابت نگه می دارد و تلاطم را پایین نگه می دارد.
این پر شدن پایدار همان چیزی است که به ریخته گری های فشار پایین شهرت آنها را برای قابلیت اطمینان سازه می دهد. از آنجایی که فلز از پایین رانده می شود، قالب از پایین به بالا پر می شود و انجماد به گونه ای اتفاق می افتد که اجازه می دهد انقباض به طور مداوم تغذیه شود. تخلخل به طور قابل توجهی کمتر است. خواص مکانیکی، به ویژه ازدیاد طول و استحکام خستگی، بهتر از ریختهگریهای فشار بالا معمولی است.
هنگامی که قطعه باید عملیات حرارتی شود، فشار کم نیز انتخاب طبیعی است. از آنجایی که ریختهگری دارای محفظههای گاز کمتری است، آلومینیوم میتواند بدون ایجاد تاول یا آسیب داخلی به تمپر T6 پاسخ دهد. نقطه ضعف سرعت است: زمان چرخه از 5 تا 15 دقیقه طول می کشد و قالب ها به اندازه فشار بالا در ضربات زیاد دوام نمی آورند.
به همین دلیل است که ریخته گری کم فشار برای قطعات بزرگ و دیواره ضخیم، اجزای سیستم تعلیق ساختاری و چرخ ها انتخاب می شود، جایی که استحکام و سلامت بیشتر از توان عبوری است.
جدول زیر تفاوتهای عملیاتی را که در هنگام نقلقول و تصمیمگیری ابزار اهمیت دارند، خلاصه میکند.
| پارامتر | ریخته گری فشار بالا | ریخته گری فشار کم |
|---|---|---|
| فشار پر کردن | 14-70 مگاپاسکال | 0.3-1.5 بار |
| زمان چرخه معمولی | 30-90 s | 5-15 دقیقه |
| بمیر زندگی | 50000-100000 شات | 20000-50000 شلیک |
| حداقل ضخامت دیواره | 0.5-1.0 میلی متر | 2.0-3.0 میلی متر |
| سطح تخلخل | بالاتر | کم |
| گاز گرفتگی | اغلب نیاز به اشباع دارد | طبیعتا بهتره |
| عملیات حرارتی | محدود | سازگار با T6 |
| سرمایه گذاری تجهیزات | تقریبا 4× فشار کم | کمer initial cost |
حجم سالانه اولین فیلتر است. هنگامی که پیش بینی به حدود 50000 تا 100000 قطعه در سال می رسد، ریخته گری فشار بالا معمولا کمترین هزینه واحد را ارائه می دهد. قالب به سرعت مستهلک می شود و چرخه سریع باعث کاهش ساعات کار و ماشین می شود. در زیر این آستانه، هزینه یک قالب فشار قوی ممکن است جواب ندهد.
ضخامت دیوار فیلتر دوم است. مقاطع یکنواخت و جدار نازک، چمن خانگی ریخته گری فشار بالا هستند. قطعات با مقاطع ضخیم، دنده های عمیق یا توزیع ناهموار دیوار برای فشار کم مناسب تر هستند زیرا پر شدن کندتر باعث می شود که فلز به طور یکنواخت جمع شود.
تلورانس فیلتر سوم است. ریخته گری فشار بالا تکرارپذیری ابعادی محکمی را در کل ریخته گری حفظ می کند. فشار کم تنش پسماند کمتری ایجاد می کند اما پایداری ابعادی بیشتر به کنترل حرارتی قالب بستگی دارد.
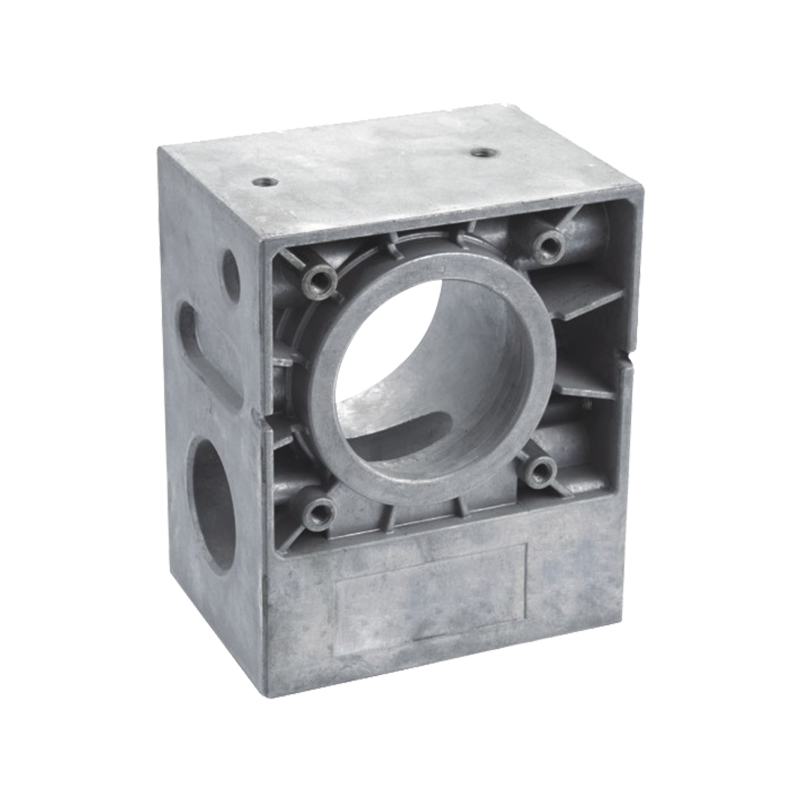
محفظه باتری خودروهای الکتریکی این انتخاب ها را نشان می دهد. آنها به دیواره های نازک برای صرفه جویی در وزن، تکرارپذیری ابعادی بالا برای مونتاژ و استحکام مکانیکی کافی برای محافظت از سلول ها نیاز دارند. در عمل، آنها توسط ریخته گری فشار بالا در حجم زیاد تولید می شوند.
 محفظه و پوشش باتری آلومینیومی دایکاست برای وسایل نقلیه الکتریکی این محفظه باتری دارای استحکام بالا، آب بندی و اتلاف حرارت است که برای محافظت از سلول ها بسیار مهم است. طراحی سبک وزن و نصب آسان آن از مونتاژ و نگهداری کارآمد EV پشتیبانی می کند. مشاهده محصول →
برای نگاهی عمیق تر به نحوه مقایسه روش های ریخته گری آلومینیوم، به توضیح ما در مورد آن مراجعه کنید ریخته گری شن و ماسه، ریخته گری تحت فشار و ریخته گری سرمایه گذاری .
مقایسه برچسب قیمت دو دستگاه آسان است، اما هزینه کل قطعه ریخته گری چیزی است که پروژه را تعیین می کند. یک ماشین ریخته گری فشار بالا می تواند حدود چهار برابر یک سیستم فشار پایین قیمت داشته باشد، اما این تفاوت زمانی که در صدها هزار شات پخش شود تبخیر می شود.
هزینه قالب از منحنی مشابهی پیروی می کند. قالب های فشار قوی از فولاد ابزار سخت شده ساخته شده و عمر مفید کمتری در مقیاس دارند. قالبهای فشار پایین سبکتر و ارزانتر هستند، که آنها را برای اجرای آزمایشی یا توسعه محصول جذاب میکند. اگر طراحی قطعه همچنان در حال تغییر است، آزمایش قالب فشار کم فضای بیشتری برای تکرار بدون تعهد به یک ابزار گران قیمت کامل می دهد.
عملیات ثانویه نیز ترازو را بالا می برد. قطعات با تخلخل گاز می توانند در حین ماشینکاری بیشتر دفع شوند یا در طول آزمایش فشار نشت کنند. ریخته گری های کم فشار تمایل به تمیز کردن ماشین دارند و نیاز به اشباع کمتری دارند. برای اجزایی که بعداً پوشش پودری یا آنودایز می شوند، کیفیت سطح در فرآیند ریخته گری شروع می شود، نه در خط پایان.
بدون تغییر اقتصاد نیست. هندسه یکسان اغلب می تواند توسط هر دو فرآیند تولید شود، اما زمان چرخه، سطح تخلخل، و مشخصات ضخامت دیواره متفاوت خواهد بود. هنگامی که حجم قطعه کاهش می یابد و طراحی به جای توان عملیاتی بر روی استحکام و ضد نشتی تمرکز می کند، فشار پایین می تواند جایگزین فشار بالا شود.
ریخته گری فشار بالا نامزد قوی تری است. سرعت تزریق بالا قبل از اینکه فلز جامد شود، بخش های نازک را به سرعت پر می کند. فشار کم برای رسیدن به دنده های بسیار نازک و بلند بدون استفاده از فشارهای بالاتر یا اضافه کردن دونده های دروازه، مشکل دارد.
فقط زمانی که هزینه ابزار در یک برنامه تقسیم شود. برای دستههای کوچک، فشار کم قالب ارزانتر و راهاندازی دستگاه سادهتر را ارائه میدهد. مبادله تولید کندتر است، اما با سرمایه گذاری اولیه کمتر.
بله. اگر حباب های گاز نزدیک به سطح باشند، پوشش پودری می تواند در طول پخت تاول بزند. ریختهگریهای فشار کم یا ریختهگریهای فشار بالا که آغشتهسازی میشوند، انتخابهای مطمئنتری هستند که عملیات سطح سنگین برنامهریزی شود.
زمانی که حجم سالانه شما زیاد است، ضخامت بخش نازک و یکنواخت است، و تکرارپذیری ابعادی حیاتی است، ریخته گری فشار بالا را انتخاب کنید. زمانی که سفتی گاز، عملیات حرارتی و استحکام ساختاری بیشتر از سرعت چرخه است، یا زمانی که دوره تولید همچنان در حال رشد است، ریخته گری فشار پایین را انتخاب کنید.
بهترین منبع اطمینان، بحث عملی با یک شریک با تجربه در قالب ریخته گری است. دریابید که چگونه مجموعه تجهیزات، تجربه ابزار، و قابلیت های تکمیلی آنها با خانواده شما مطابقت دارد. با داده های واضح در مورد حجم ها و محدودیت های طراحی، انتخاب بین فشار بالا و پایین به یک محاسبه مهندسی ساده تبدیل می شود.
آیا شما آماده هستید همکاری کردن با Jieda؟
* ایمیل شما با ما ایمن است ، ما اسپم نمی کنیم.
محصولات
اطلاعات تماس
nbjd011@126.com
+86-574-86115705
شماره 58 جاده قالب ، منطقه صنعتی فناوری DAQI ، منطقه Beilun ، Ningbo