نقل قول کنید
دو خریدار همان نقشه محفظه گیربکس را به دو تامین کننده ریخته گری قالب می فرستند و قیمت آلیاژهای مختلف را دریافت می کنند: یکی A380 و دیگری ADC12. هر دو بخش از هر تست مکانیکی و نشتی عبور می کنند. این وضعیت رایج مستقیماً به پاسخی که اکثر تیم های منبع یابی نیاز دارند اشاره می کند: A380 و ADC12 آلیاژهای اسب کار تقریباً معادل و همه منظوره برای ریخته گری فشار بالا هستند، با ADC12 برای هندسه نازک و پیچیده مورد استفاده قرار می گیرد، در حالی که A360 انتخاب تخصصی برای زمانی است که مواد در برابر خوردگی یا مقاومت در برابر خوردگی، مقاومت در برابر فشار بیشتر از سیالیت فشرده تر باشد. مقایسه زیر از طریق ترکیب، خواص، رفتار ریختهگری، تکمیل و تطبیق کاربرد بررسی میشود، بنابراین آلیاژ نامگذاری شده در نقشه بعدی شما میتواند خط به خط به جای کپی کردن از آخرین پروژه توجیه شود.
هر سه آلیاژهای ریختهگری غنی از سیلیکون هستند که برای ریختهگری با فشار بالا مهندسی شدهاند، جایی که فلز مذاب در عرض میلیثانیه به قالب فولادی تزریق میشود. آنها ابتدا در استانداردهایی که آنها را تعریف می کنند متفاوت هستند.
قبل از مقایسه اعداد یک نکته را در نظر داشته باشید: این ترکیبات برای تزریق در قالب های فولادی تحت فشار بالا طراحی شده اند، نه برای ریخته گری گرانشی یا شن و ماسه، که در آن خانواده های آلیاژی مختلف و خطرات نقص متفاوت اعمال می شود.
کل بحث A380 در مقابل ADC12 در مقابل A360 به دو عنصر خلاصه می شود: سیلیکون و مس. بقیه شیمی از آنها ناشی می شود.
| عنصر | A380 (ASTM) | ADC12 (JIS) | A360 (ASTM) |
|---|---|---|---|
| سیلیکون | 7.5-9.5٪ | 9.6-12.0٪ | 9.0-10.0٪ |
| مس | 3.0-4.0٪ | 1.5-3.5٪ | ≤0.6٪ |
| آهن | ≤1.3٪ | ≤1.3٪ | ≤1.3٪ |
| روی | ≤3.0٪ | ≤1.0٪ | ≤0.5٪ |
| منیزیم | ≤0.10٪ | ≤0.3٪ | ≤0.05٪ |
| منگنز | ≤0.50٪ | ≤0.5٪ | ≤0.35٪ |
سیلیکون نقطه ذوب را کاهش می دهد و سیالیت را تیز می کند، به همین دلیل است که هر آلیاژ ریخته گری در اطراف آن ساخته می شود. مس استحکام و سختی را افزایش می دهد و به ماشین کاری کمک می کند، اما همچنین خوردگی را تسریع می کند و آنودایز تزئینی را خراب می کند. سقف مسی نزدیک به صفر A360 یکی از مهمترین تفاوت ها در بین سه درجه است، در حالی که سیلیکون ADC12 - که ممکن است به 12٪ برسد - شهرت آن را برای پر کردن دنده های نازک و جزئیات ظریف توضیح می دهد.
سیلیکون (معمولی میان رده) مس (حداکثر مشخصات)
سیلیکون در نقطه میانی محدوده مشخصات آن نشان داده شده است. مس در حداکثر مشخصات خود
ترکیب معمولی میان رده ADC12 (JIS H5302). شیمی تایید شده همیشه از گواهی آسیاب پیروی می کند.
در یک برگه داده، این سه آلیاژ شبیه پسرعموهای نزدیک هستند. در تولید و خدمات، تفاوت های کوچک ترکیب می شود.
| اموال | A380 | ADC12 | A360 |
|---|---|---|---|
| استحکام کششی | ≈330 مگاپاسکال | ≈310 مگاپاسکال | ≈320 مگاپاسکال |
| قدرت تسلیم | ≈165 مگاپاسکال | ≈150 مگاپاسکال | ≈170 مگاپاسکال |
| ازدیاد طول | ≈3.5٪ | ≈3.5٪ | 3.5-5٪ |
| سختی (برینل) | ≈80 | ≈85 | 75-85 |
| تراکم | 2.74 گرم بر سانتی متر مکعب | ≈2.70 گرم بر سانتی متر مکعب | 2.63 گرم بر سانتی متر مکعب |
| محدوده Solidus-Liquidus | 538-593 درجه سانتیگراد | 520-580 درجه سانتیگراد | 557-596 درجه سانتیگراد |
| هدایت حرارتی | ≈96 W/m·K | ≈96 W/m·K | ≈113 W/m·K |
دو چهره شایسته توجه هستند. A360 حدود 4٪ سبک تر از A380 است و گرما را به طور قابل توجهی بهتر هدایت می کند، یک مزیت واقعی برای هیت سینک های LED و محفظه موتور. محدوده انجماد آن نیز باریک ترین از سه مورد است که از ریخته گری های ضد نشتی پشتیبانی می کند، در حالی که شروع ذوب پایین ADC12 پر شدن بخش های دشوار را آسان می کند.
محدوده انجماد در درجه سانتیگراد: ADC12 ذوب می شود و در کمترین دما جریان می یابد. A360 در کمترین فاصله یخ می زند.
ترکیب فقط زمانی اهمیت دارد که به دای برسد. در انتخاب بازیگران روزانه، سه درجه اینگونه رفتار می کنند:
هر سه به ابزار ساینده هستند. سیلیکون بالا باعث تسریع سایش در قالب ها و درج های ماشینکاری می شود و مس موجود در A380 خطر لحیم کاری قالب را افزایش می دهد. طراحی دقیق قالب ریخته گری قالب و برنامه منظم نگهداری قالب چیزی است که ابزار طولانی مدت را در صدها هزار عکس ثابت نگه می دارد.
تخلخل ذاتی در ریخته گری فشار بالا برای هر سه آلیاژ است. برای قطعاتی که باید تست نشتی داشته باشند - تابه های روغن، بدنه سوپاپ ها، محفظه باتری ها - قبل از شروع ابزارآلات، نه پس از اولین محموله رد شده، در مورد معیارهای اشباع و تست با تامین کننده خود توافق کنید.
اینجاست که A360 خودش را جدا می کند. آندایزاسیون تزئینی به مس کم بستگی دارد: A380 با 3.0-4.0٪ مس و ADC12 با حداکثر 3.5٪ تمایل به آنودایز شدن به لایه های خاکستری، خالدار و ناسازگار دارند، در حالی که سقف 0.6٪ A360 سطح یکنواخت تر و سبک تر ایجاد می کند. بنابراین اجزای آنودایز شده مانند پیستون ها معمولاً در شیمی کم مس ریخته گری می شوند.
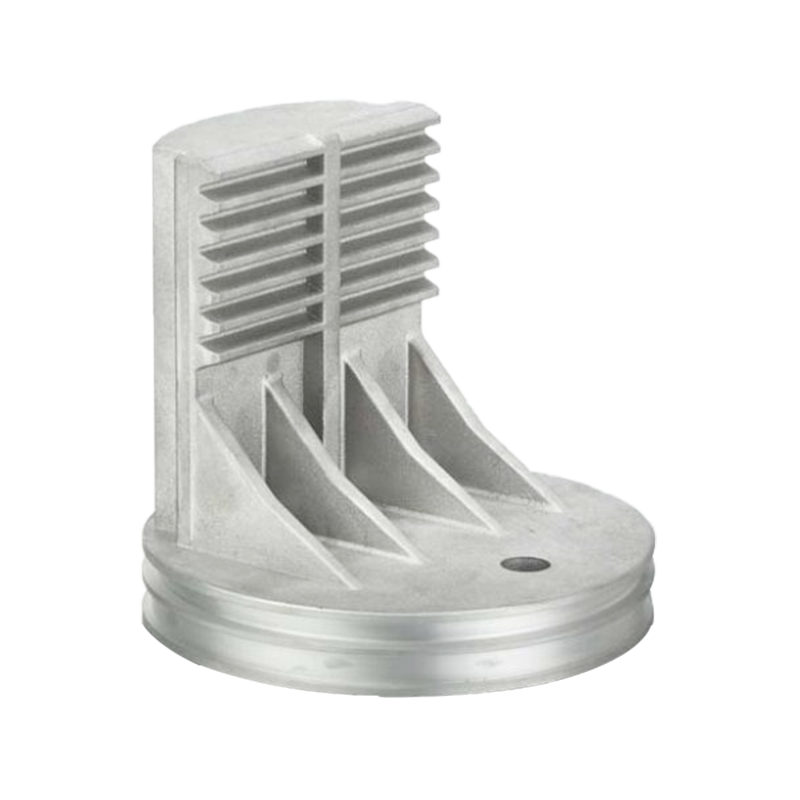
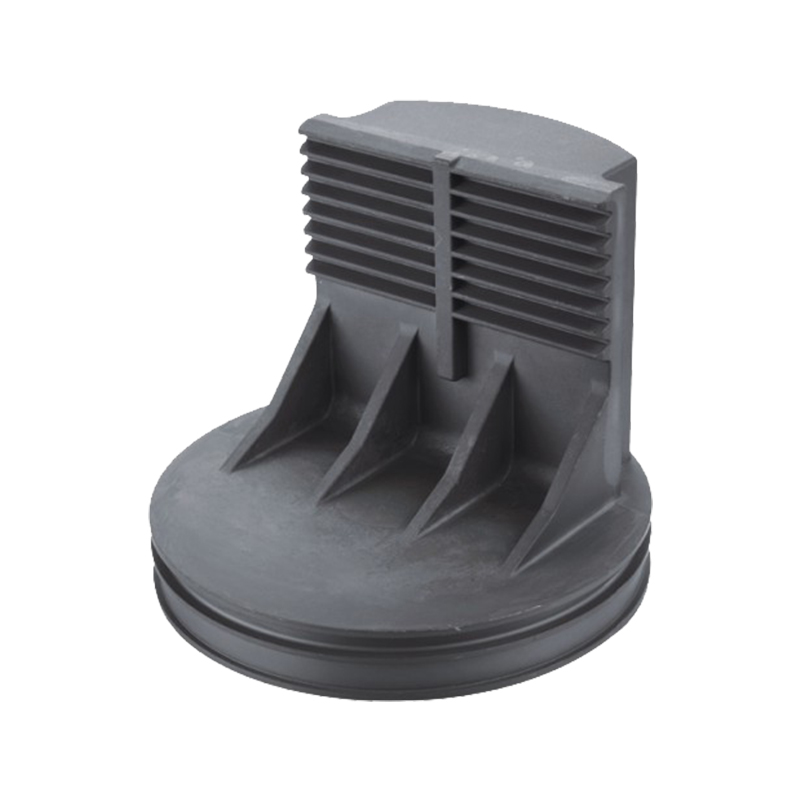 پیستون های ریخته گری آلومینیوم آنودایز شده این پیستونهای دایکاست که از آلیاژ آلومینیوم کم مس مانند A360 ساخته شدهاند، روکش آنودایز یکنواختی دارند و رسانایی گرمایی و اتلاف گرما خوبی را برای موتورها و کمپرسورهای صنعتی ارائه میکنند، و آندایزاسیون مسیر نهایی مناسب برای مواد شیمیایی کم مس است. مشاهده محصول →
برای قطعات با پوشش پودری، انتخاب به طور قابل توجهی کاهش می یابد. هر سه گرید تبدیل کرومات به علاوه پوشش پودری را به طور قابل اعتمادی قبول می کنند، به همین دلیل است که اکثر محفظه های صنعتی، درپوش های انتهایی و قطعات ماشین آلات بدون در نظر گرفتن اینکه مذاب A380، ADC12 یا A360 باشد، به این ترتیب تکمیل می شوند.
یک دنباله انتخاب قابل اجرا برای یک بخش جدید به این صورت است:
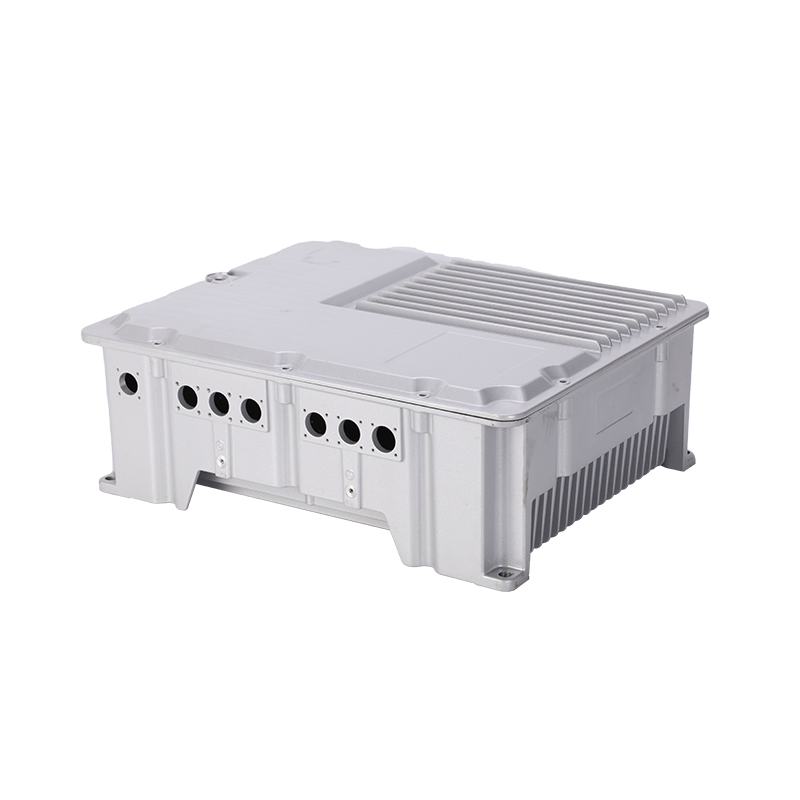
دو نمونه از کف تولید خودمان: شیرهای کنترلی که مدیای سیال را جابجا میکنند، در شیمی کم مس ریختهگری میشوند و با پوشش پودری برای محافظت در برابر خوردگی تکمیل میشوند، در حالی که تابههای روغن با سطوح آببندی ماشینکاری شده برای فشار فشاری بالاتر از هر چیز دیگری مشخص شدهاند.
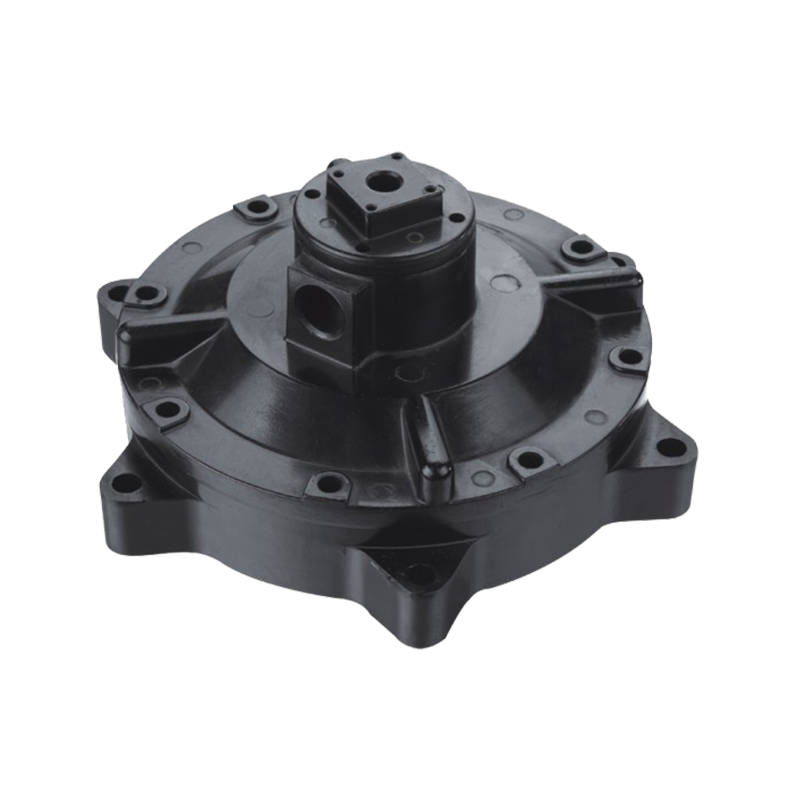
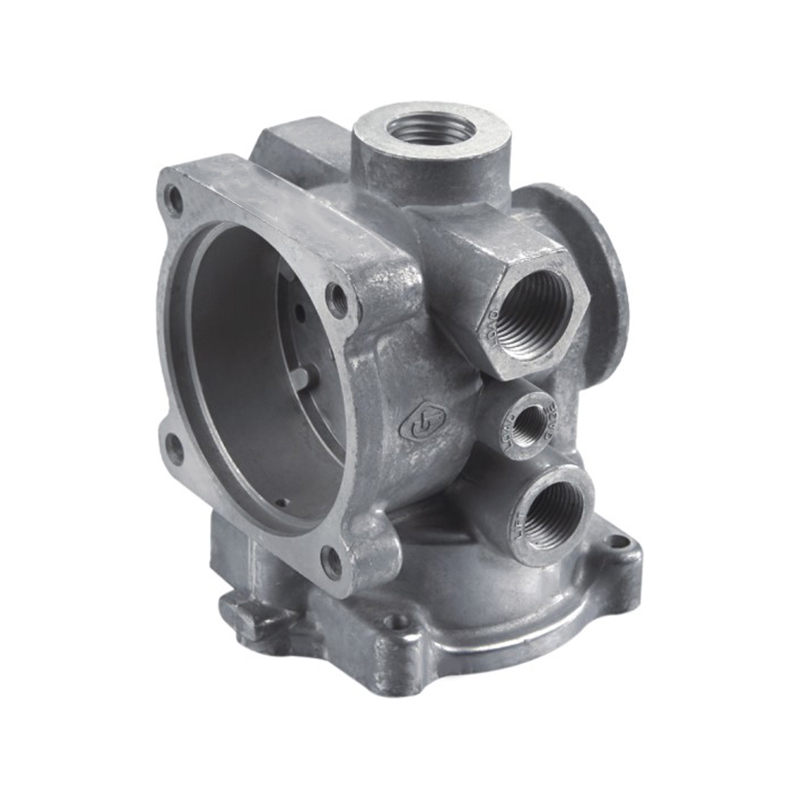 شیر کنترل ریخته گری آلومینیومی ماشین کاری شده با پوشش پودری این دریچههای کنترل جریان، فشار و جهت را در سیستمهای سیال تنظیم میکنند و نشان میدهند که محفظههای پوششداده شده با پودر چگونه بدون توجه به درجه ریختهگری خاص مورد استفاده، به طور قابل اعتمادی عمل میکنند. مشاهده محصول →
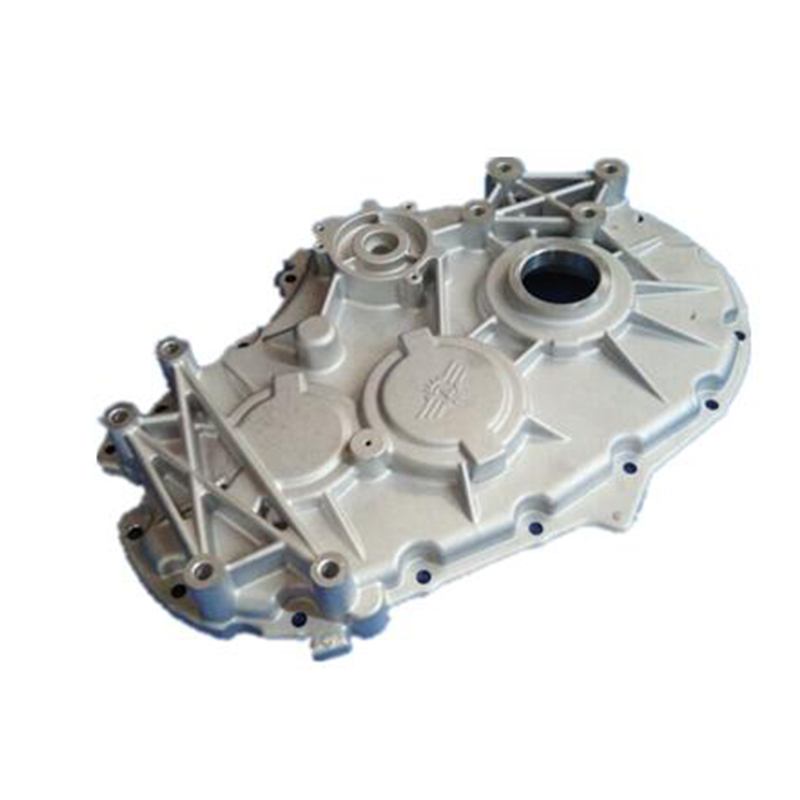 تابه روغن آلومینیومی ریخته گری مهر و موم شده برای وسایل نقلیه با سطوح مهر و موم ماشینکاری شده و تخلخل کاملاً کنترل شده از طریق طراحی قالب، کنترل فرآیند و آزمایش اشعه ایکس، این مخازن روغن بیش از هر چیز فشار فشار را در اولویت قرار می دهند، که یک نیاز رایج هنگام جایگزینی درجه هایی مانند ADC12 و A380 است. مشاهده محصول →
نه. آنها همان نقش را ایفا می کنند و اغلب جایگزین می شوند، اما ترکیب شیمیایی آنها متفاوت است: ADC12 دارای 9.6-12.0٪ سیلیکون و 1.5-3.5٪ مس در برابر 7.5-9.5٪ و 3.0-4.0٪ A380 است. جایگزینی در عمل معمول است، اما باید در نقشه مستند شود یا از طریق بازرسی مقاله اول تایید شود نه اینکه فرض شود.
A360 با اختلاف زیاد. حد مس 0.6٪ آن اجازه می دهد تا یک فیلم آندی سبک و یکنواخت داشته باشید. A380 و ADC12 برای پوشش های تبدیلی و پوشش پودری مناسب تر هستند.
فقط در صورتی که الزامات تست نشتی و خوردگی شما واقعاً این امکان را داشته باشد. ADC12 بخشهای نازک را راحتتر پر میکند و اغلب در زنجیرههای تامین آسیایی در دسترس است، اما مس بالاتر آن، حاشیههای سفتی فشار را کاهش میدهد، که میتواند پسانداز را به ضایعات تست نشت تبدیل کند.
A380 و ADC12 قیمتهای مشابهی دارند و در دسترس بودن منطقهای معمولاً برنده را تعیین میکند، در حالی که A360 گاهی اوقات حق بیمه متوسطی دارد. تفاوتهای معنیدار هزینه در نرخ ضایعات، عمر ابزار ماشینکاری و بازده نهایی ظاهر میشود، نه در قیمت هر کیلوگرم.
نکته نهایی: A380 را برای ریختهگریهای متعادل و همهمنظوره، ADC12 را برای هندسه نازک و پیچیده - بهویژه وقتی از آسیا تهیه میکنید - و A360 را برای مقاومت در برابر خوردگی، آببندی یا سیالیت بالاتر از آندایزینگ انتخاب کنید. از سال 1987، Ningbo Jieda Molding & Machine قالبهای دایکاست خود را طراحی و ساخته است و قطعات ریختهگری آلومینیومی را بر روی پرسها از 200 تا 1600 تن تحت سیستم کیفیت IATF 16949، با ماشینکاری دقیق، پوشش پودری و آنودایز کردن داخلی تولید میکند. یک طرح یا یک سوال آلیاژی برای ما بیاورید، و ما به شما کمک می کنیم تا قبل از برش اولین ابزار، مذاب را با قطعه مطابقت دهید.
آیا شما آماده هستید همکاری کردن با Jieda؟
* ایمیل شما با ما ایمن است ، ما اسپم نمی کنیم.
محصولات
اطلاعات تماس
nbjd011@126.com
+86-574-86115705
شماره 58 جاده قالب ، منطقه صنعتی فناوری DAQI ، منطقه Beilun ، Ningbo