نقل قول کنید
دو نقاشی در یک هفته روی یک میز مینشینند. یکی بست 120 گرمی برای درب خودروی سواری است. دیگری محفظه موتور 1.8 کیلوگرمی است که حدود 90 میلی متر از منیفولد اگزوز قرار دارد. هر دو یک یادداشت دارند: "ریخته گری، آلیاژی که باید تایید شود."
پاسخ کوتاه، قبل از هر جدولی: زمانی که قطعه کوچک، دیواره نازک، از نظر ظاهری قابل مشاهده است، یا باید تلورانس های محکم و تقریبا بدون ماشینکاری داشته باشد، روی را انتخاب کنید. زمانی که قطعه بزرگ، حساس به وزن یا داغ است، آلومینیوم را انتخاب کنید.
این قانون واحد اکثر تصمیمات ریخته گری خودرو را حل می کند. چیزی که به شما نمیگوید این است که مرز واقعاً کجا قرار دارد، حدس زدن اشتباه چقدر هزینه دارد، و وقتی آلیاژها را تغییر میدهید کدام جزئیات طراحی باید تغییر کند. این سه سوال بقیه این مقاله هستند.
روی و آلومینیوم به دلایل فیزیکی روی ماشین های مختلف ریخته می شوند. آلیاژهای روی نزدیک به 390 درجه سانتیگراد ذوب می شوند، به اندازه ای کم که یک دستگاه محفظه گرم، دیگ، گردن غاز و نازل را در مذاب غوطه ور نگه می دارد و دوز اندازه گیری شده را در چند ثانیه شلیک می کند. آلومینیوم نزدیک به 600 درجه سانتیگراد ذوب می شود و در دمای 650 تا 700 درجه سانتیگراد ریخته می شود، که باعث از بین رفتن قسمت های آهنی یک محفظه گرم می شود، بنابراین آلومینیوم در محفظه سرد اجرا می شود: فلز در هر چرخه در آستین گلوله ریخته می شود.
این شکاف فرآیندی بیشتر پیامدهای پایین دستی را توضیح می دهد. روی بخشهای نازکتر را سریعتر پر میکند، ابعاد محکمتری را نگه میدارد و سطح بهتری را بهعنوان ریختهگری ایجاد میکند. آلومینیوم جرم بسیار کمتری را برای همان حجم حمل می کند و گرمای بسیار بیشتری را تحمل می کند.
| اموال | زاماک 3 (روی) | A380 / ADC12 (آلومینیوم) |
|---|---|---|
| تراکم | 6.6 گرم بر سانتی متر مکعب | 2.71 گرم بر سانتی متر مکعب |
| نقطه ذوب | ~387 درجه سانتیگراد | ~600 درجه سانتیگراد، در دمای 650-700 درجه سانتیگراد ریخته می شود |
| استحکام کششی نهایی | ~ 283 مگاپاسکال | ~ 324 مگاپاسکال |
| قدرت تسلیم | ~ 221 مگاپاسکال | ~ 159 مگاپاسکال |
| سختی | ~82 HB | 80 HB |
| هدایت حرارتی | ~113 W/m·K | ~96 W/m·K |
| حداقل دیوار عملی | 0.5-1.0 میلی متر | 1.5-2.5 میلی متر |
| تحمل خطی، ویژگی های کوچک | ± 0.025-0.05 میلی متر | ± 0.05-0.13 میلی متر |
| فرآیند ریخته گری | اتاق گرم | اتاق سرد |
| زندگی معمولی | اغلب 500000 شات | به طور معمول 100000-150000 شات |
روی 2.4 برابر چگالی تر از آلومینیوم است. همان حجم را از روی به آلومینیوم دوباره طراحی کنید و تقریباً 59٪ از جرم را حذف می کنید. به همین دلیل است که برنامه های وزن محور، مانند برد EV یا اهداف جرمی بدون فنر، با آلومینیوم شروع می شوند و به ندرت به گذشته نگاه می کنند.
مبادله ضخامت دیوار است. یک دنده 0.6 میلی متری به طور قابل اعتماد روی ریخته می شود. همان دنده در A380 احتمالاً کوتاه یا سرد بسته می شود، بنابراین طراحی به 1.5-2.5 میلی متر می رسد. دیوارهای ضخیمتر روی آلیاژ سبکتر، بخشی از مزیت وزن را به عقب میآورند و همیشه زمان انجماد و هزینه چرخه را اضافه میکنند.
عدد سوم دما است و از آنجایی که بیشتر خرابی های میدان شروع می شود. روی دایکاست به سرعت در دمای بالای 95 تا 100 درجه سانتی گراد استحکام خود را از دست می دهد و تحت بار ثابت خزش می کند، بنابراین یک اتصال پیچی که گشتاور را در دمای اتاق نگه می دارد می تواند پس از یک تابستان گرمای زیر هود شل شود. آلومینیوم A380 بیشتر استحکام خود را تا حدود 150 درجه سانتیگراد نگه می دارد و گریدهایی مانند A360 یا AlSi10MnMg بیشتر می شود.
مقایسه این دو آلیاژ با قیمت فلز به تنهایی یک تله است. قیمت آلیاژ روی معمولاً به ازای هر کیلوگرم بیشتر از آلومینیوم است و به دلیل چگالی بیشتر، بخشی از روی از همان حجم نیز کیلوگرم بیشتری مصرف می کند. در هزینه مواد، روی تقریباً هر بار از دست می دهد.
وقتی بقیه مراحل را بشمارید، مقایسه تغییر میکند. نقطه ذوب پایین تر و زمان چرخه برش انجماد سریعتر و ریخته گری محفظه داغ ضایعات را برش می دهد. دیوارههای نازک و تلرانسهای محکم به این معنی است که قطعه به شکل توری قالب را ترک میکند، بنابراین سوراخکاری، فرز و پایان از بین میرود. قالبها خنکتر کار میکنند و عمر طولانیتری دارند، و هزینه ابزارآلات را بر قطعات بیشتری تقسیم میکنند. روی همچنین سریعتر ماشینکاری میکند و شیرهای تمیزکننده را نیز تمیز میکند، که برای براکتها و محفظههایی با دهها سوراخ رزوهدار اهمیت دارد.
یک قانون قابل اجرا: زمانی که محتوای ماشینکاری بالا باشد، تلورانس ها کم باشد یا حجم سالانه زیاد باشد، روی برنده می شود. آلومینیوم زمانی برنده می شود که قطعه سنگین، بزرگ یا دارای گرما باشد، زیرا هیچ صرفه جویی در فرآیند جریمه چگالی 2.4× یا خرابی خزشی در سرویس را جبران نمی کند. ابزارسازی از همان منطق پیروی میکند و برای هر مسیر یک تمرین مهندسی متفاوت است: قالبهای آلومینیومی برای زنده ماندن در چرخههای فلزی در دمای 650 درجه سانتیگراد به فولاد ابزار گرم کار، خنککننده سخاوتمندانه و مدیریت حرارتی نیاز دارند.
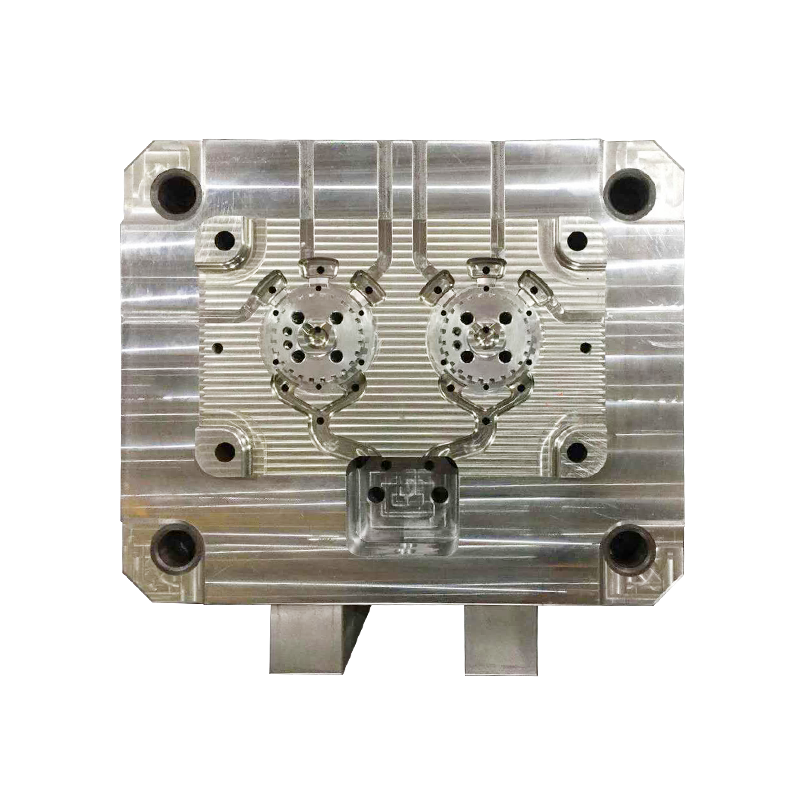
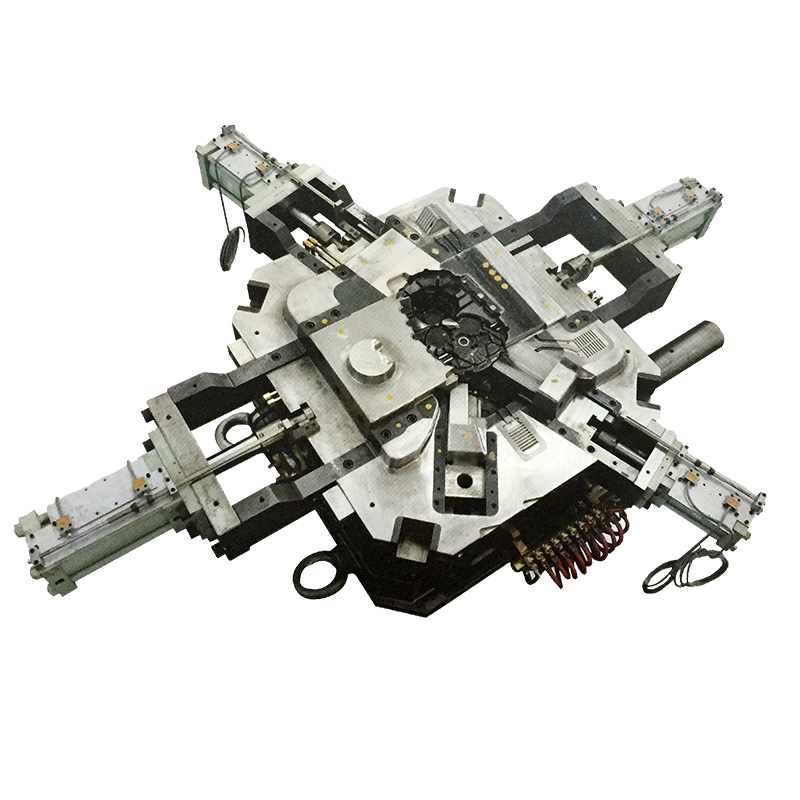
 قالب های ریخته گری آلومینیومی با فشار بالا سفارشی قالب های ریخته گری آلومینیومی با فشار بالا سفارشی برای اجزای دقیق. زمانی را بررسی کنید که تلرانس های تنگ یا حجم سالیانه بالا، ابزارآلات آلومینیومی را به مسیر عملی تبدیل می کند. مشاهده محصول →
روی جای خود را در قطعات کوچک، دقیق و با حجم بالا به دست میآورد که در غیر این صورت عملیات ثانویه بر قیمت قطعه غالب میشد:
هر یک از این قطعات به اندازه کافی کوچک هستند که جریمه چگالی بر حسب گرم اندازه گیری می شود، در حالی که مزیت دقت در مراحل حذف شده ماشینکاری و ضایعات کمتر اندازه گیری می شود.
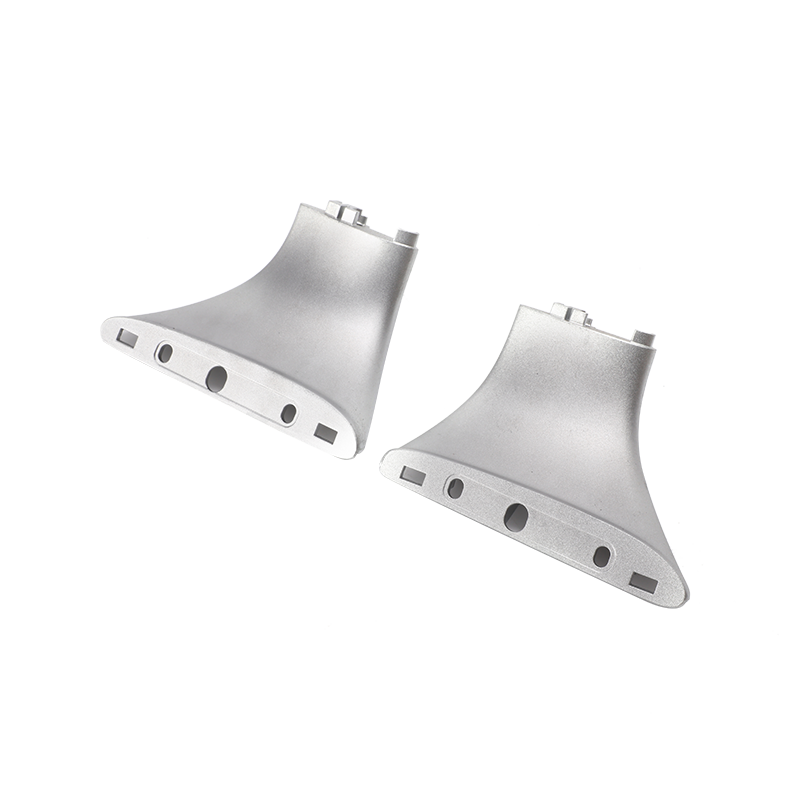
 روی Die-Cast Car Luggage Rack Support Bracket براکت پشتیبانی دایکاست آلیاژ روی کوچک برای قفسههای چمدان خودرو، مناسب برای قطعات فشرده خودرو که در آن دقت و ماشینکاری کمتر اهمیت دارد. مشاهده محصول →
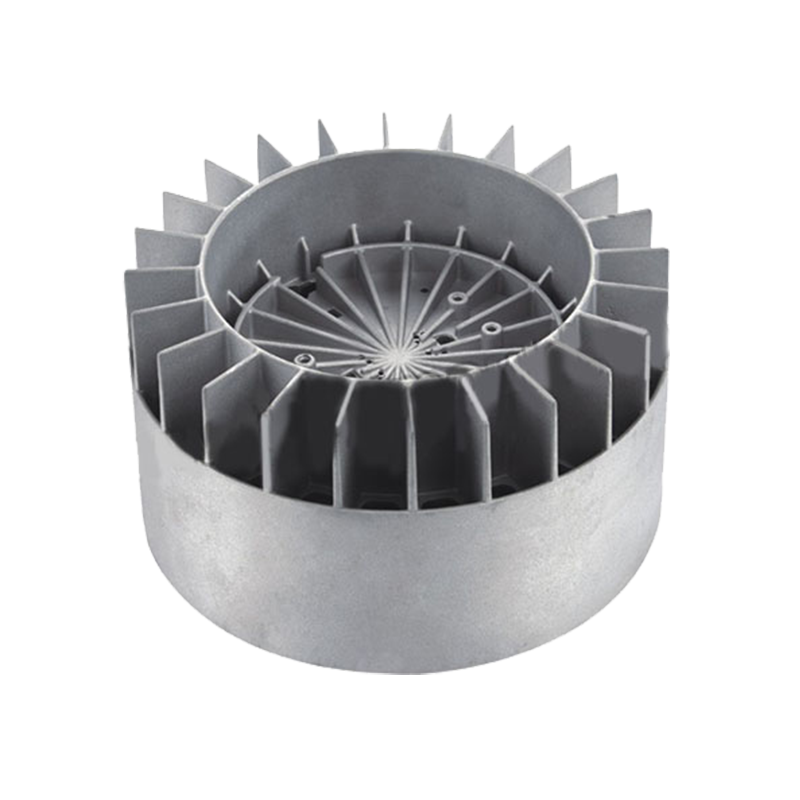
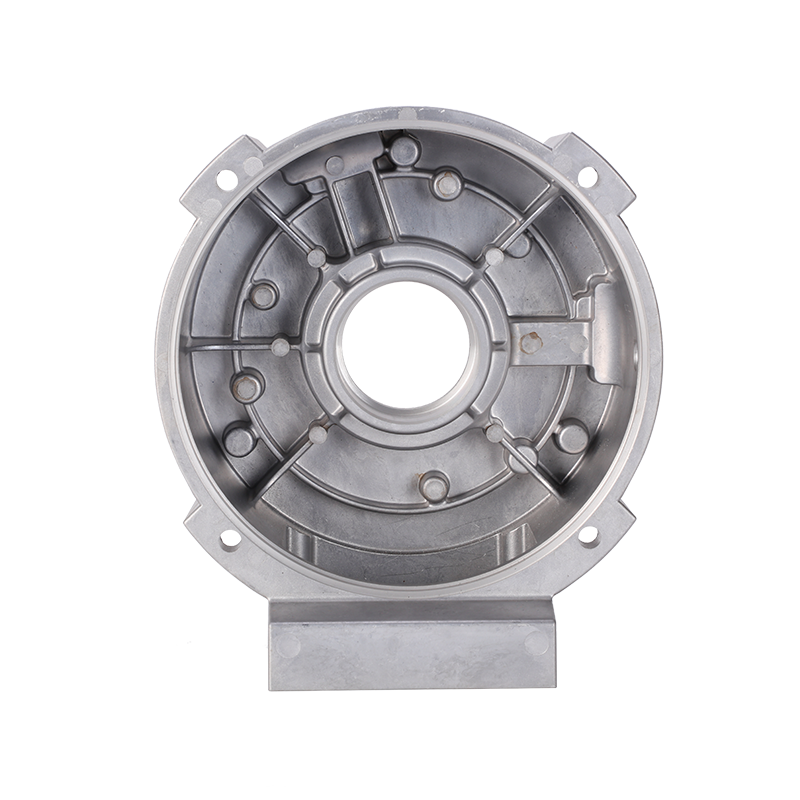
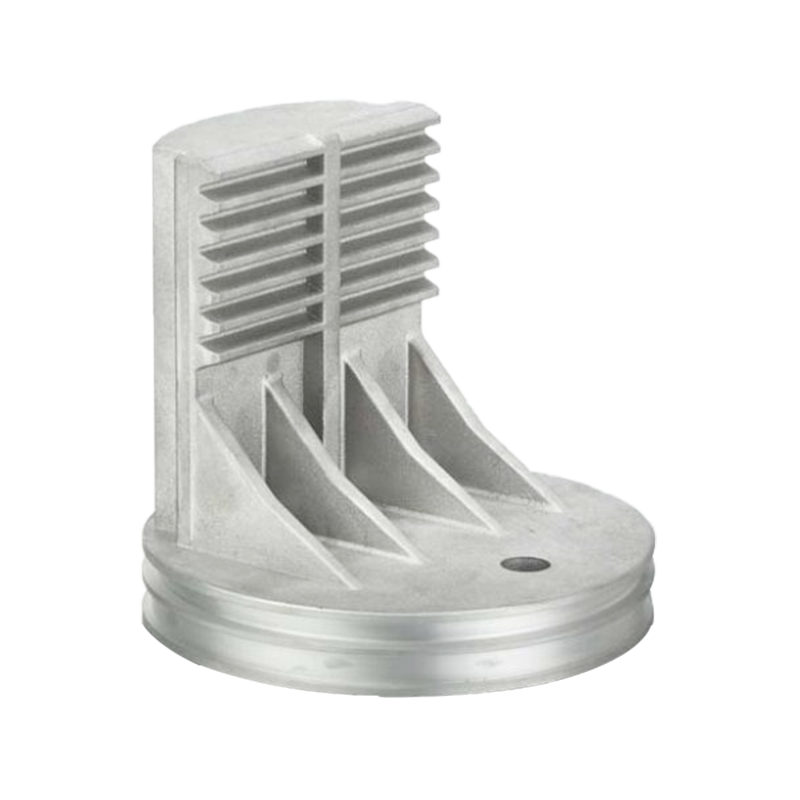
آلومینیوم قطعاتی را می گیرد که جرم یا گرما در آنها حاکم است:
روی به ندرت بالاتر از چند کیلوگرم قابل رقابت است، بنابراین در ریختهگریهای بزرگ، تصمیم اغلب توسط ماشین گرفته میشود، نه برگه اطلاعات مواد.
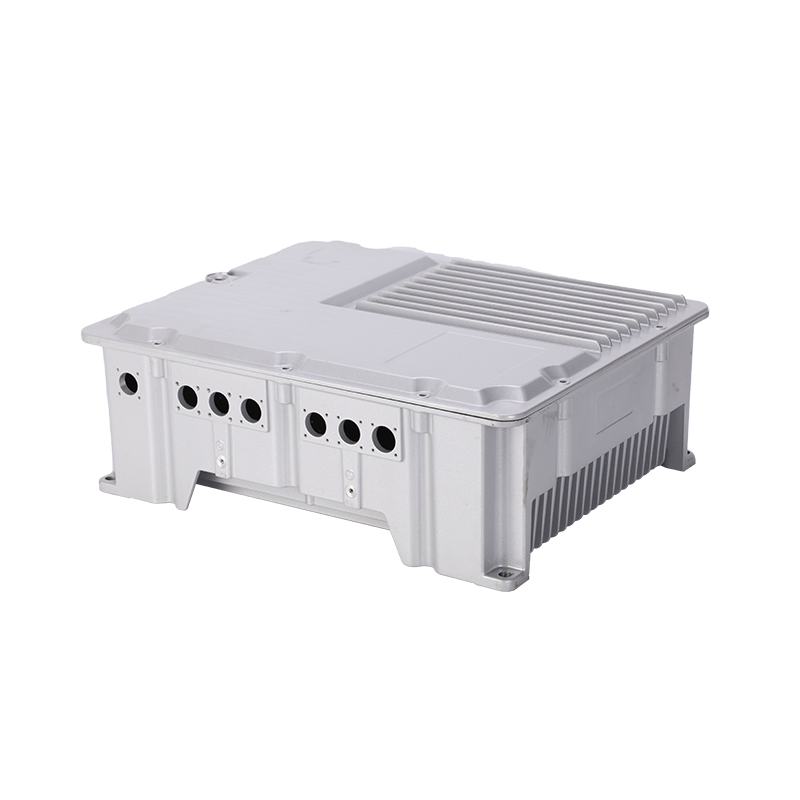
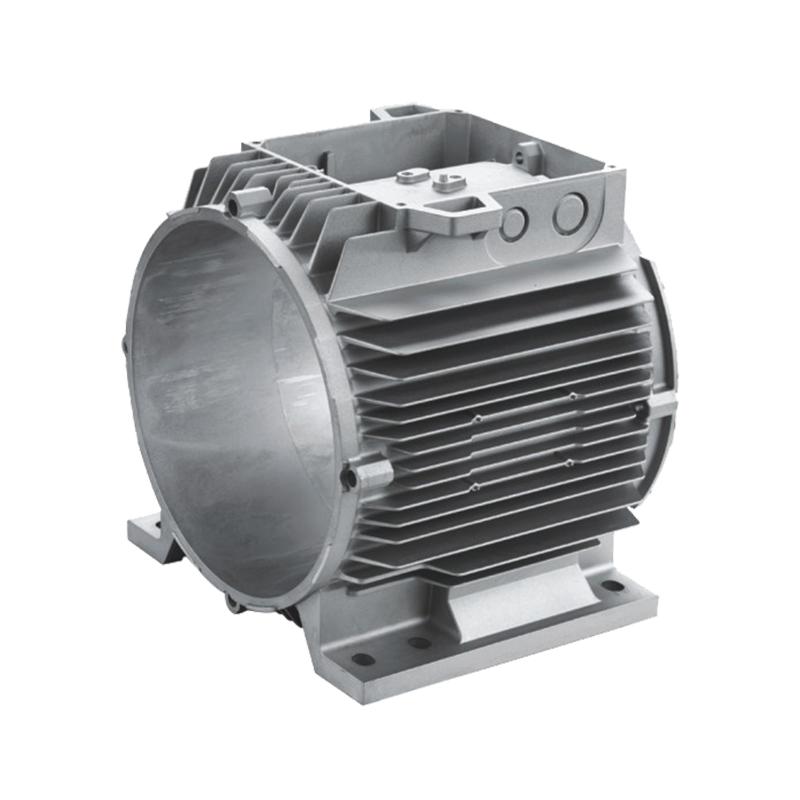
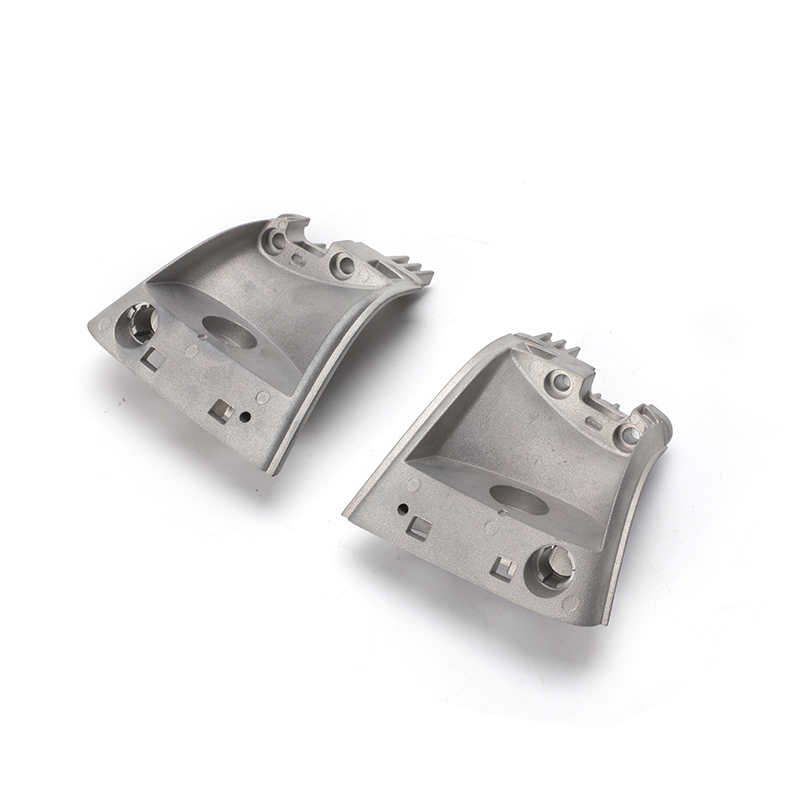
 محفظه موتور خودروهای ریخته گری آلومینیومی با فشار بالا آلومینیوم die-cast motor housing for automotive use, from 2 kg to 20 kg, suited to larger castings where mass and heat guide material choice. مشاهده محصول →
روی نخ های شکل گرفته و ضربه خورده را به خوبی می پذیرد و گشتاور را در بخش های نازک نگه می دارد، بنابراین براکت های کوچک روی اغلب نیازی به درج ندارند. آلومینیوم در قسمت رزوه نرمتر است، بنابراین هر چیزی که در حین کار باز و بسته میشود - یک پوشش، یک پانل دسترسی، یک محفظه فیلتر - باید دارای یک درج فولادی یا یک پیچ رزوهساز مهندسی شده برای آلومینیوم باشد. روی قطعاتی مانند ماهیتابه ها و مخزن های روغن مهر و موم شده ، الگوی پیچ و ارتفاع باس باید حول آن رفتار رزوه طراحی شود، نه اینکه از نقشه روی کپی شود.
روی در سری گالوانیکی زیر آلومینیوم، فولاد و فولاد ضد زنگ قرار می گیرد، بنابراین یک قسمت روی که به یک ساختار آلومینیومی پیچ می شود، تبدیل به آند قربانی می شود. در خدمات جاده ای نمکی یا ساحلی ابتدا خورده می شود. روکشها، واشرهای عایق یا براکتهای آلومینیومی تعمیرات معمولی هستند و این یکی از دلایلی است که روی در سختافزار شاسی خارجی کمتر رایج است.
در دمای بالای 95 درجه سانتی گراد، روی به آرامی تحت بار دائمی تغییر شکل می دهد. هر قسمت روی که یک پیش بار را در نزدیکی منبع گرما حمل می کند باید با حاشیه دما ارزیابی شود یا به آلومینیوم منتقل شود.
روی غیرفعالسازی، پوشش پودری، پوشش الکترونیکی و آبکاری تزئینی را با آمادهسازی سطح کمی انجام میدهد. آلومینیوم با سیلیکون بالا مانند A380 به طور ناهموار آنودایز می شود و اغلب تیره یا خالدار می شود، بنابراین برنامه هایی که نیاز به ظاهر آنودایز یکنواخت دارند معمولاً آلیاژ سیلیکونی پایین تر را مشخص می کنند یا به جای آن به پوشش پودری روی می آورند.
نه به ازای هر کیلوگرم آلیاژ روی معمولاً قیمت بیشتری دارد و 2.4 برابر متراکم تر است. زمانی که تلورانسهای محکم، دیوارههای نازک و محتوای ماشینکاری سنگین هزینههای پردازش آلومینیوم را بالا میبرد، یا زمانی که حجم به اندازهای بالا باشد که از عمر قالب طولانیتر بهرهمند شود، روی در سطح قطعه نهایی ارزانتر میشود.
بله، اما نه در تماس مستقیم مرطوب. روی آند در جفت است و ترجیحاً خورده می شود. از پوششها، واشرهای ایزوله یا یک درزگیر سازگار در محل اتصال استفاده کنید.
آلومینیوم A380 استحکام کششی نهایی بالاتری دارد، حدود 324 مگاپاسکال در مقابل 283 مگاپاسکال برای زاماک 3، در حالی که روی استحکام تسلیم بالاتری دارد. قدرت در هر کیلوگرم نزدیک نیست: آلومینیوم با اختلاف زیادی برنده می شود.
روی به طور قابل اعتمادی در دیواره های 0.5-1.0 میلی متر ریخته گری می کند. آلومینیوم بسته به هندسه و طول جریان تقریباً 1.5-2.5 میلی متر نیاز دارد. لاغرتر از این محدودیت ها باشید و منتظر عکس های کوتاه، بسته های سرد و تخلخل باشید.
آلومینیوم، تقریبا بدون استثنا. این قطعات بزرگ هستند، به مسیرهای حرارتی نیاز دارند و اغلب دارای ویژگی های ساختاری یا آب بندی هستند. روی همچنان در براکتهای کوچک، کانکتورها و اجزای چفت وارد همان وسیله نقلیه میشود.
آیا شما آماده هستید همکاری کردن با Jieda؟
* ایمیل شما با ما ایمن است ، ما اسپم نمی کنیم.
محصولات
اطلاعات تماس
nbjd011@126.com
+86-574-86115705
شماره 58 جاده قالب ، منطقه صنعتی فناوری DAQI ، منطقه Beilun ، Ningbo