نقل قول کنید
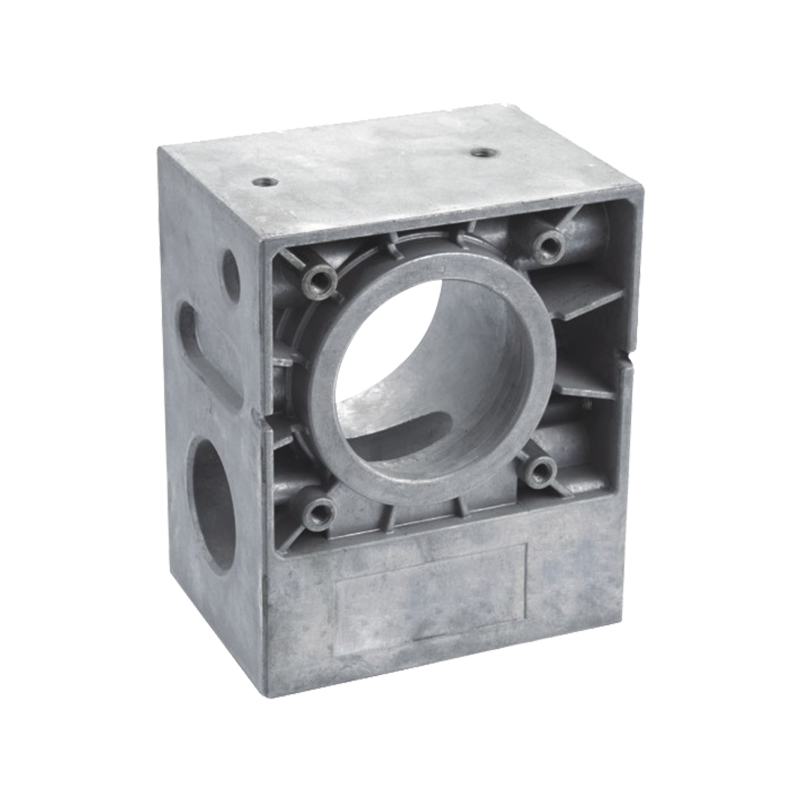
یک مهندس خریدار 5000 محفظه موتور دایکاست را برای آنودایز سیاه می فرستد. نمونه ها خوب به نظر می رسیدند. قسمت تولید به رنگ خاکستری خالدار، با لکههای سفید در اطراف نشانههای پین اجکتور و شکستهای قابل مشاهده در جایی که چهره ماشینکاری شده با سطح ریختهگری شده ملاقات میکند، بازمیگردد. هیچ چیز در خط آندایزینگ تغییر نکرده است. چیزی که تغییر کرد، قرعه کشی بود.
ابتدا پاسخ کوتاه: ریختهگریهای آلومینیومی را میتوان آنودایز کرد، و سرویسی که ریختهگری با قالب را درک میکند، میتواند یک پرداخت قابل تکرار نوع II یا Type III را نگه دارد. اما نتیجه قبل از رسیدن قطعات به مخزن مشخص می شود. سه ورودی تقریباً هر چیزی را که روی سطح تمام شده می بینید کنترل می کنند - آلیاژی که ریخته گری در آن ریخته می شود، سالم بودن پوسته ریخته گری و نحوه طراحی و پوشاندن قطعه. این موارد را درست انجام دهید و آندایز کردن به یک فرآیند تولید پایدار تبدیل می شود. آنها را اشتباه بگیرید و هیچ مهارتی در قفسه بندی نتیجه زیبایی را نجات نمی دهد.
آنودایز کردن باعث رشد یک لایه اکسید از خود فلز می شود. هر چیزی که آلومینیوم نباشد همان جایی که هست می ماند و اکسید اطراف آن تشکیل می شود. آلیاژهای دایکاست دارای محتوای غیر آلومینیومی زیادی هستند، بنابراین پوشش ساختار زیر را به ارث می برد.
روش شکل دهی نیز مهم است. ریخته گری قالب، ریخته گری شن و ماسه و ریخته گری سرمایه گذاری پوستههای سطحی متفاوت و الگوهای تخلخل متفاوتی از خود به جا میگذارند، بنابراین یک آلیاژ میتواند بسته به نحوه ساخت قطعه، آنودایز بسیار متفاوتی داشته باشد.
اگر نقشه ای ADC12 را نشان می دهد و مشتری انتظار آنودایز شفاف روشن را دارد که با اکستروژن 6061 مطابقت دارد، این نیاز قابل دستیابی نیست - نه با آنداایزر بهتر و نه با پرداخت بیشتر. آلیاژ باید برای پایان انتخاب شود و این انتخاب در مرحله قالب گیری و ریخته گری است.
| آلیاژ | محتوای سیلیکون | رفتار آندایزینگ | بهترین تناسب |
|---|---|---|---|
| A383 / ADC12 (ثانویه) | ~9.5-11.5٪ | خاکستری تیره تا تقریباً مشکی، ساتن، مستعد لک. حفظ قوام رنگ سخت ترین است | محفظه ها، براکت ها و روکش هایی که رنگ آنها تیره است و تقاضای لوازم آرایشی متوسط است |
| A360 | ~ 9-10٪، مس کمتر | خاکستری، عملکرد خوردگی بهتر و رنگ پایدارتر از A383 | محفظه ها و روکش های موتور نیاز به مقاومت در برابر خوردگی دارند |
| AlSi10MnMg (اولیه، به عنوان مثال Silafont-36) | ~ 10٪، آهن کم، منگنز اضافه شده است | سازگارترین پاسخ آندایزینگ در میان آلیاژهای ریخته گری شده. خاکستری روشن و قابل رنگ شدن | قطعات ساختاری و EV، بدنه باتری، اجزای ایمنی دیوار نازک |
| 6061 (فرور شده) | زیر 1% | روشن، یکنواخت و به راحتی رنگ می شود | فقط قطعات ماشینکاری شده - نمی توان آن را قالب ریزی شده با فشار بالا انجام داد |
اکثر برنامه ها در یکی از دو مسیر قرار می گیرند. اگر روکش یک آنودایز تزئینی تیره در ریخته گری همه منظوره باشد، A383 کارآمد و مقرون به صرفه است و مشخصات ظاهری حول یک ساتن خاکستری مشکی نوشته شده است. اگر آنودایز کاربردی باشد یا باید رنگی باشد، انتقال به یک آلیاژ اولیه مانند AlSi10MnMg به ازای هر کیلوگرم هزینه بیشتری دارد اما بیشتر خطر رنگ را از بین می برد.
ماشینکاری تصویر را نیز تغییر می دهد. قسمتی که بصورت ریخته گری آنودایز شده است تیره تر و خالدارتر از همان قسمت با چهره های قابل رویت آن ماشین کاری شده است. در جایی که یک رنگ یکنواخت مورد نیاز است، صورت های آرایشی ماشینکاری می شوند و بقیه به صورت ریخته گری می مانند.
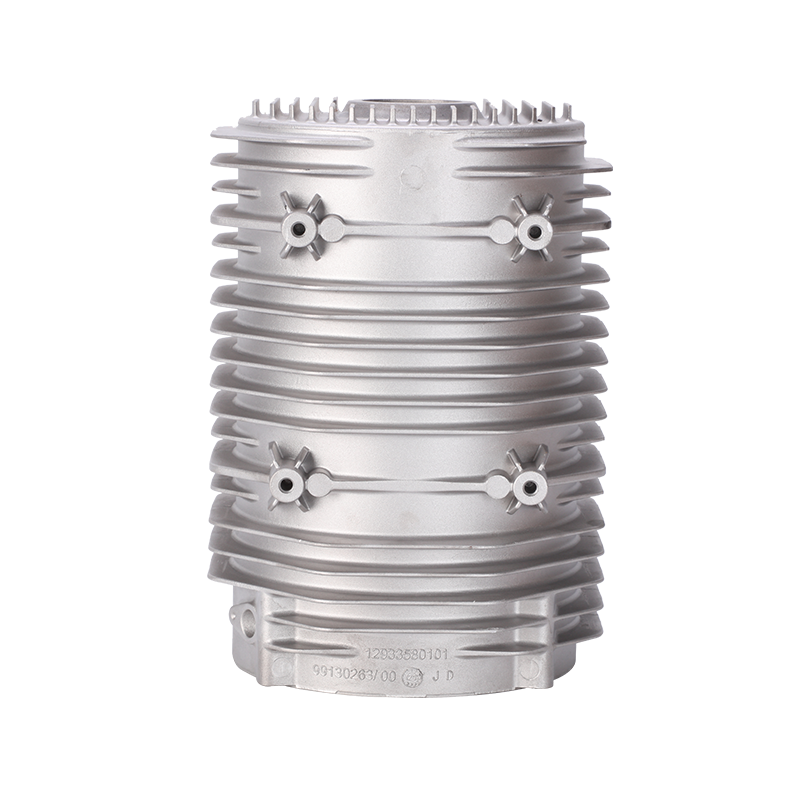
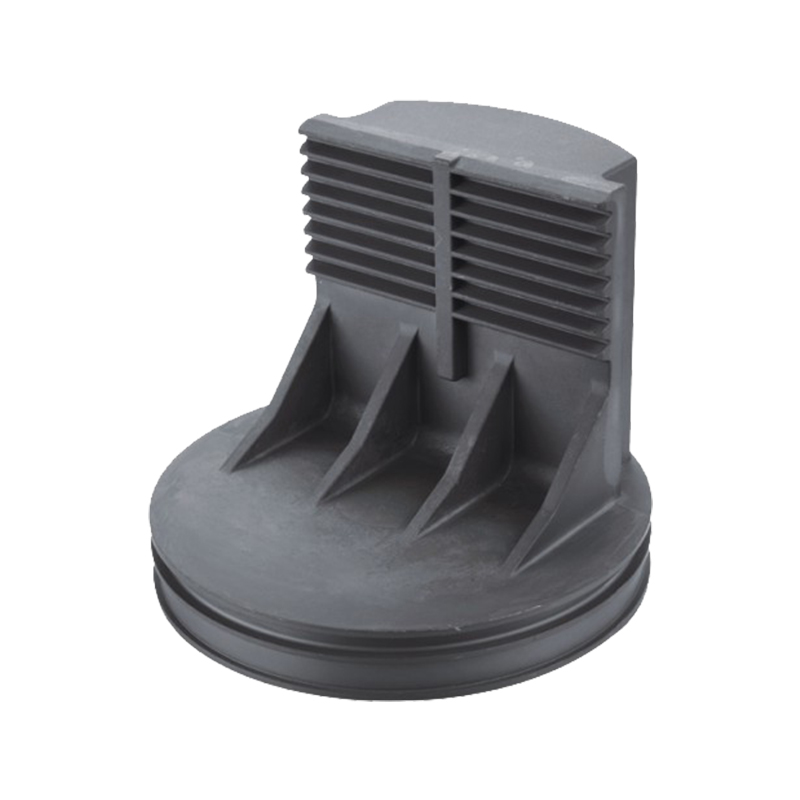 پیستون های دایکاست آلومینیوم آنودایز شده برای موتورها و کمپرسورها این محصول را برای پیستونهای دایکاست آلومینیومی آنودایز شده، از جمله گزینههای آلیاژی و جزئیات عملیات سطح مربوط به تصمیمگیریهای ماشینکاری و پوشش، مشاهده کنید. مشاهده محصول →
کلاس پوشش را از تابع انتخاب کنید، نه از نام پایان. سه گزینه رایج در قالب ریخته گری کاملاً متفاوت عمل می کنند.
تزئینی و مقاوم در برابر خوردگی. رنگ را در طیف وسیعی از رنگ می پذیرد، سطح ساتن را حفظ می کند و برای پوشش های قابل مشاهده، کلاهک های انتهایی و محفظه ها مناسب است. در آلیاژهای با سیلیکون بالا، رنگهای خاکستری تا مشکی به جای روشن انتظار میرود.
اول مقاومت در برابر سایش، دوم ظاهر. سختی معمولاً بسته به آلیاژ در حدود 350-500 HV است. رنگها به خاکستری تیره، برنزی و مشکی محدود میشوند، تغییرات ابعادی بزرگتر است و ریختهگریهای با سیلیکون بالا به احتمال زیاد لکهدار هستند. از آن برای سطوح کشویی، بدنه شیرها و صفحات سایش استفاده کنید.
ضخامت زیر یک میکرون، رسانا و ارزان است. اگر لازمه مقاومت در برابر خوردگی به علاوه اتصال زمین الکتریکی باشد، پوشش تبدیل معمولاً صحیح است و آنودایز کردن اشتباه است - آنودایز کردن دی الکتریک است و قطعه را عایق می کند.
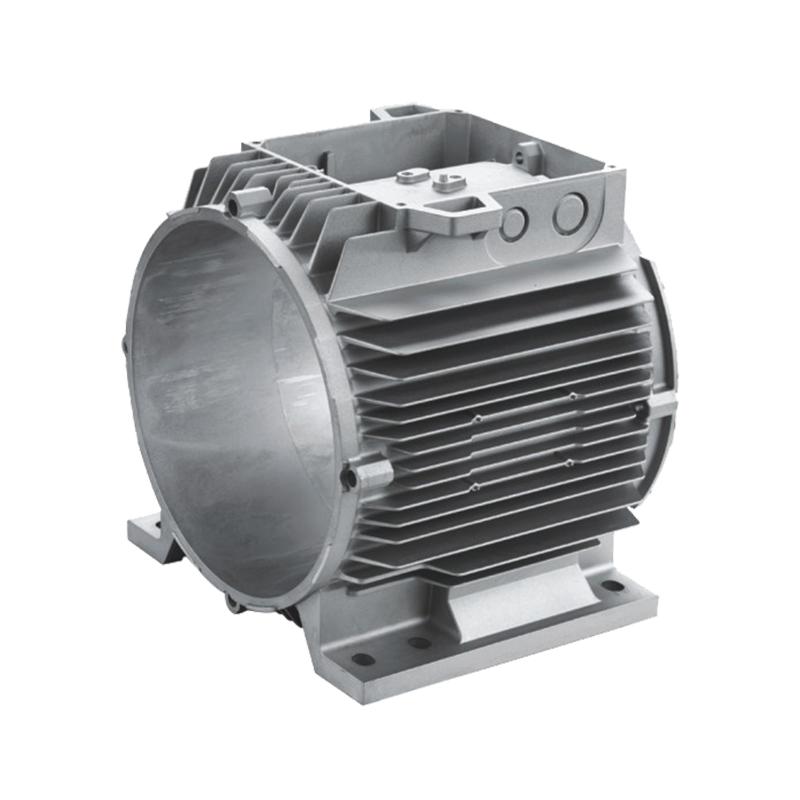
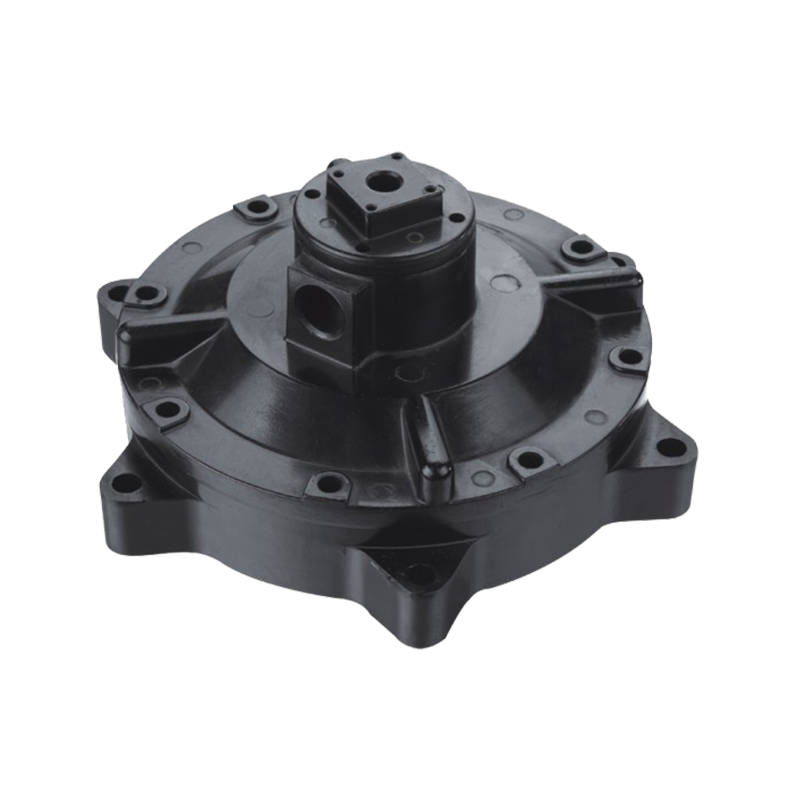
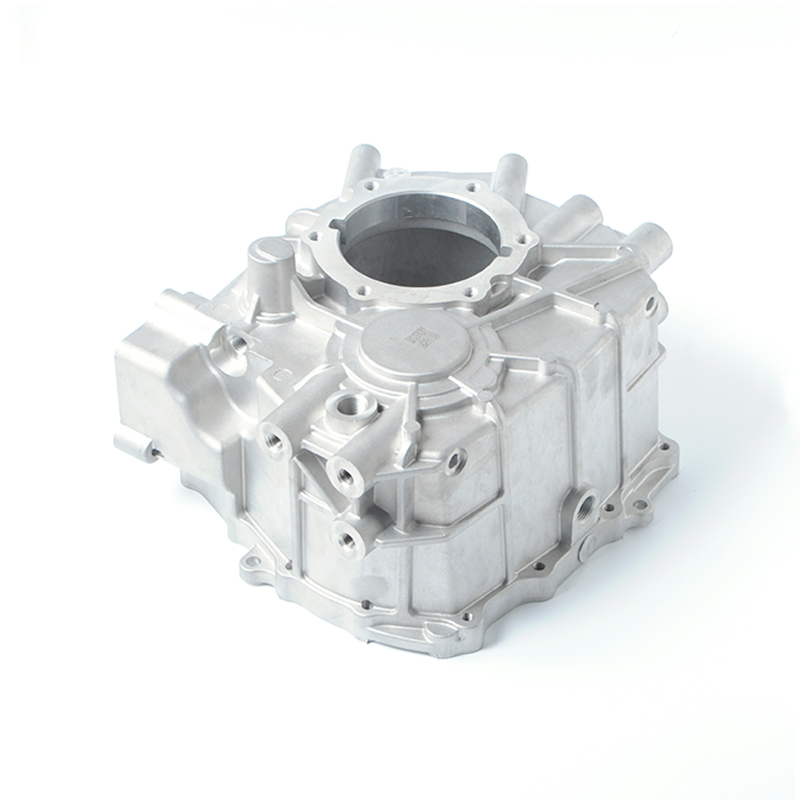 محفظه موتور خودروهای ریخته گری آلومینیومی با فشار بالا این محفظه موتور سفارشی را برای استفاده در خودرو، با گزینههای آلیاژ آلومینیوم، عملیات سطح، آزمایش و جزئیات تحمل ابعادی مرتبط با انتخابهای آندایزینگ بررسی کنید. مشاهده محصول →
آنودایز کردن تقریباً نیمی از ضخامت خود را از بستر مصرف می کند و نیمی دیگر را به بیرون اضافه می کند. یک پوشش 20 میکرومتری نوع II حدود 10 میکرومتر در هر طرف رشد می کند. یک پوشش 50 میکرومتری نوع III حدود 25 میکرومتر در هر طرف رشد می کند. در قطعه ای که روی 0.05 ± میلی متر نگه داشته شده است، این خطای گرد کردن نیست.
کیفیت پرداخت در قالبهای ریختهگری قابل تأیید است. تست ها را در سفارش خرید قرار دهید و دیگر نظری نیست.
یک نقطه کنترل بیش از انتظار خریداران مهم است: متغیرهای ریخته گری رنگ آنودایز شده را تغییر می دهند. نسبت محتوای بازیافتی، شیمی مقدار آلیاژ، تعادل حرارتی قالب و تغییرات دروازه، همگی مورفولوژی سیلیکون را حرکت میدهند و رنگ نهایی با آنها حرکت میکند. اگر ظاهر بسیار مهم است، منبع آلیاژ را منجمد کنید و پس از هر تغییر قالب یا فرآیند دوباره واجد شرایط شوید.
آنودایز کردن همیشه راه حل نیست، و در برخی از قالبهای ریختهگری این روش اشتباه است.
قطعات حرارتی در یک دسته بندی خاص خود قرار می گیرند. آنودایز باعث افزایش انتشار در یک هیت سینک می شود و محافظت در برابر خوردگی را برای مصارف بیرونی و صنعتی اضافه می کند، به همین دلیل است که سینک های حرارتی آنودایز شده در روشنایی LED و محفظه های الکتریکی استاندارد هستند.
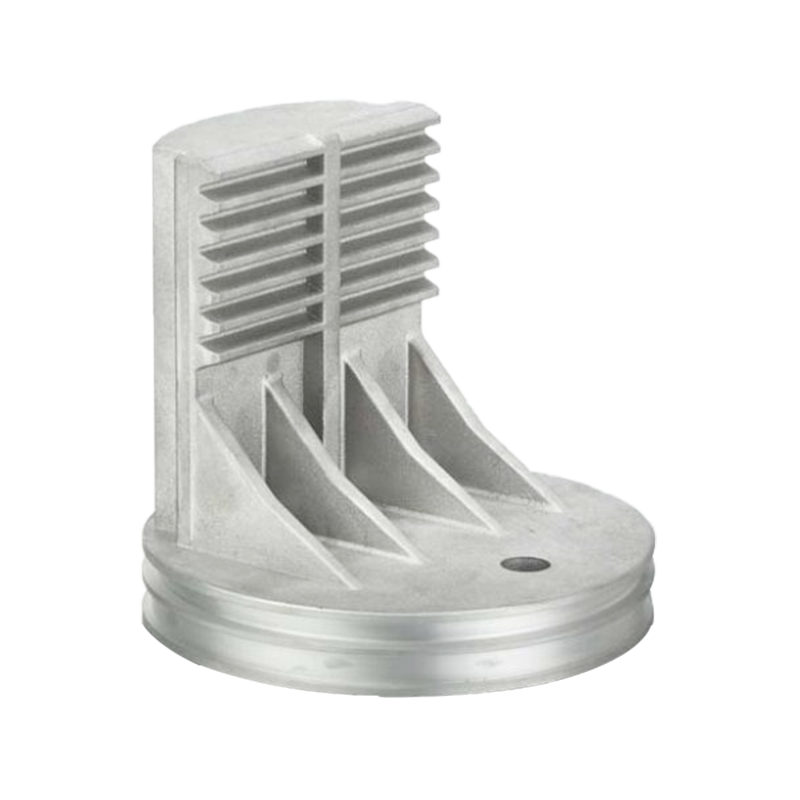
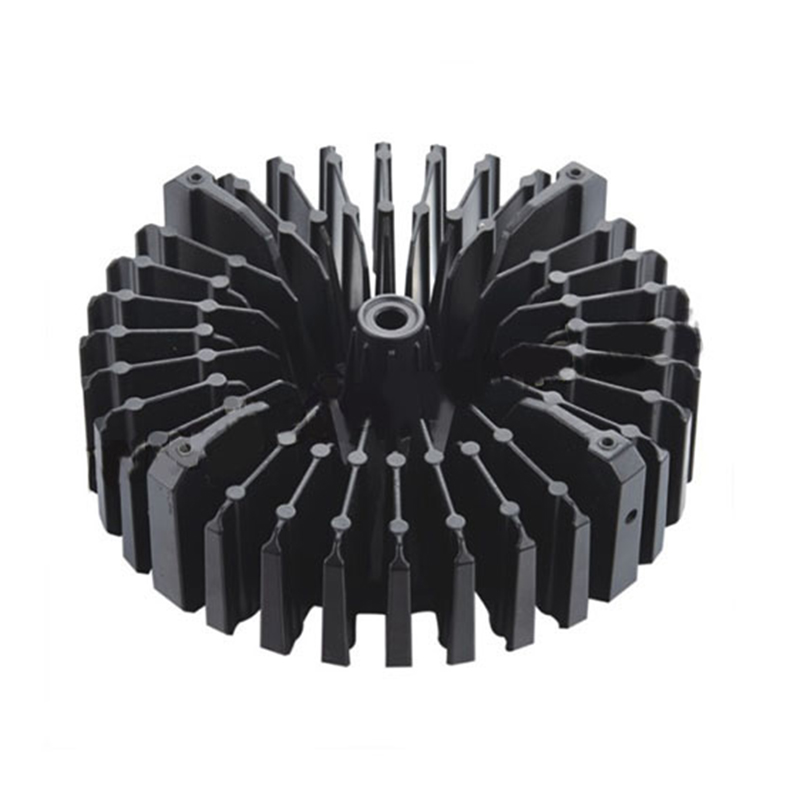 هیت سینک های آلومینیومی دایکاست برای تجهیزات الکترونیک و صنعتی این محصول هیت سینک گزینه های ریخته گری آلومینیومی، آنودایز و سایر پرداخت ها و مشخصات مفید هنگام تهیه RFQ برای قطعات حرارتی را پوشش می دهد. مشاهده محصول →
یک RFQ که به این شکل نوشته میشود، معمولاً یک دور نمونه کامل را ذخیره میکند، زیرا تامینکننده میتواند از قبل بگوید که آیا آلیاژ از رنگ پشتیبانی میکند، آیا طرح ماسکسازی قابل ساخت است یا خیر، و بهجای اینکه آن را در اولین لات تولید کشف کند، میتواند بگوید که آیا طرح پوششی قابل ساخت است یا خیر، و بازده واقعی چگونه است.
بله، اما انتظار یک نتیجه ساتن خاکستری تیره تا مشکی با قوام رنگ محدود را داشته باشید. برای پوشش های تزئینی تیره و محافظت عملکردی در برابر خوردگی به خوبی کار می کند. برای رنگ های شفاف یا پاستلی روشن کار نمی کند.
بله. تقریباً نیمی از ضخامت پوشش به سمت بیرون رشد می کند - حدود 10 میکرومتر برای پوشش نوع II 20 میکرومتر و حدود 25 میکرومتر برای پوشش نوع III 50 میکرومتر. نخ ها، سوراخ ها و سطوح آب بندی معمولاً نیاز به ماسک دارند.
معمولاً یکی از سه علت: تخلخل نگهدارنده الکترولیت در مرحله آب بندی، مخلوط شدن سطوح ریخته گری و ماشینکاری شده در همان قسمت، یا تغییر مقدار آلیاژ. راه حل بالادستی است - ریخته گری صدا، ماشینکاری ثابت و منبع آلیاژ منجمد.
با محدودیت امکان پذیر است. ضخامت بیش از تقریباً 50 میکرومتر در یک آلیاژ با سیلیکون بالا تمایل به ترک خوردگی یا تکه تکه شدن دارد. آندایزینگ سخت را در محدوده 25 تا 40 میکرومتر ادامه دهید و آن را با آزمایشی با هدف تولید تأیید کنید.
آندایز کردن یک دایکاست یک زنجیره است تا یک مرحله: انتخاب آلیاژ، استحکام قالب و ریختهگری، استراتژی ماشینکاری، پوشش و سپس خط آندایزینگ. هنگامی که مشکل پایان ظاهر می شود، علت معمولاً دو یا سه پیوند از مخزن است.
کار خودمان جلوی آن زنجیره را می پوشاند. ما قالبها را طراحی و میسازیم، ریختهگری فشار بالا از 1600 تا 200 تن، ماشینآلات داخلی روی مراکز CNC، و عملیات سطحی از جمله آنودایز و پوشش پودری را تحت سیستم کیفیت IATF 16949 هماهنگ میکنیم. اگر یک برنامه به یک قطعه دایکاست آنودایز شده با رنگ مشخص و هدف خوردگی مشخص نیاز داشته باشد، نقطه شروع عملی ته نشین شدن آلیاژ و سطوح آرایشی قبل از برش قالب است. شما می توانید ما را بررسی کنید قابلیت ریخته گری و ماشینکاری آلومینیوم یا طرحی را با الزامات تکمیلی ضمیمه ارسال کنید - هر چه این دو تصمیم زودتر گرفته شوند، شگفتی های کمتری روی سطح تمام شده ختم می شود.
آیا شما آماده هستید همکاری کردن با Jieda؟
* ایمیل شما با ما ایمن است ، ما اسپم نمی کنیم.
محصولات
اطلاعات تماس
nbjd011@126.com
+86-574-86115705
شماره 58 جاده قالب ، منطقه صنعتی فناوری DAQI ، منطقه Beilun ، Ningbo