نقل قول کنید
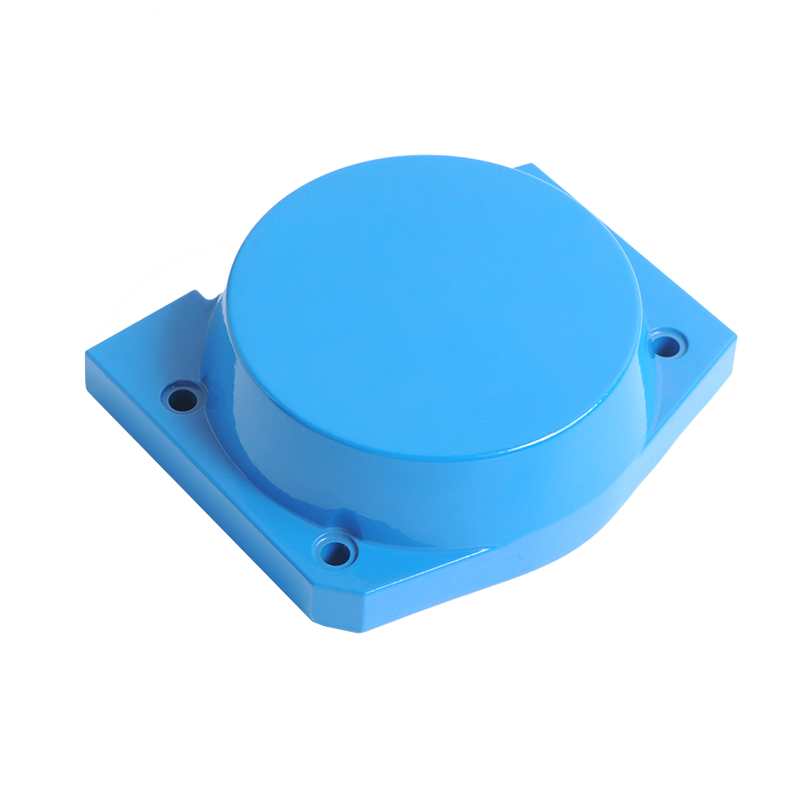
محفظه موتور آلومینیومی ماشینکاری شده پس از 40 ثانیه در تست نشت 1.5 بار شکست می خورد. آلیاژ در مشخصات بود، دمای قالب در محدوده بود، و ریخته گری قبل از ماشین کاری بی عیب به نظر می رسید. علت گاز بود: هوایی که با فلز وارد حفره شد و پس از جامد شدن قطعه جایی برای رفتن نداشت.
فناوری ریختهگری تحت خلاء پاسخ فرآیندی به این شکست است، و مزایای آن در شرایط تولید آسانتر است: میزان ضایعات، نرخ نشت، و کارهایی که پس از ریختهگری مجاز به انجام آن هستید.
نتیجه گیری اول: با تخلیه حفره قالب قبل و در طول شلیک، ریخته گری تحت خلاء گاز را به کسری از سطوح ریخته گری فشار بالا معمولی (HPDC) می برد. این یک تغییر بیشتر مزایا را به ارمغان می آورد: نقص تخلخل گاز کمتر، ریخته گری های مقاوم در برابر فشار، مسیر عملی برای عملیات حرارتی و جوشکاری T6، دیواره های نازک تر، سطوح تمیزتر به عنوان ریخته گری، و هزینه کمتر برای هر قطعه پذیرفته شده. مبادله پیچیدگی ابزار است: قالب های مهر و موم شده، شیرهای خلاء و تعمیر و نگهداری منظم.
در یک ماشین محفظه سرد معمولی، هنگامی که پیستون شلیک سریع خود را شروع می کند، حفره پر از هوا در فشار اتمسفر است. فلز با سرعت 30 تا 60 متر بر ثانیه وارد دروازه می شود و هوا از طریق دریچه هایی که معمولاً 0.1 تا 0.2 میلی متر عمق دارند میلی ثانیه برای خروج دارد. دریچه ها با بقایای عامل رها کننده چشمک می زنند یا مسدود می شوند و هر چیزی که پشت سر بماند تبدیل به تخلخل گاز می شود.
یک سیستم خلاء دریچه ای را در قالب اضافه می کند که حفره را به مخزن خلاء متصل می کند. حفره در حین شلیک آهسته، قبل از شروع شلیک سریع به پایین پمپ می شود و با رسیدن جلوی فلزی، دریچه بسته می شود. سپس تشدید دقیقاً مانند یک ضربه معمولی اجرا می شود.
دو سطح مشترک است. سیستمهای به کمک خلاء حفره را تا حدود 200-500 میلیبار مطلق میکشند و عمدتاً دریچهها را پشتیبانی میکنند. سیستمهای با خلاء بالا به 50-100 میلیبار میرسند و نسخهای هستند که چیزی را که میتوان از ریختهگری برای آن استفاده کرد تغییر میدهد. دو جزئیات تعیین می کنند که آیا هر کدام کار می کنند: سطح خلاء باید در قالب اندازه گیری شود، نه در پمپ، زیرا یک مهر و موم فرسوده مشکل را پنهان می کند. و خلاء جایگزین تهویه نمی شود، میزان هوای خروجی دریچه ها را کاهش می دهد که فلاش و گرفتگی را کاهش می دهد.
| پارامتر | HPDC معمولی | به کمک خلاء | ریخته گری با خلاء بالا |
|---|---|---|---|
| فشار حفره قبل از پر شدن | حدود 1000 میلی بار | 200-500 میلیبار | 50-100 میلیبار |
| محتوای گاز در ریخته گری | 10-20 سانتیمتر مکعب در 100 گرم | 5 تا 10 سانتیمتر بر 100 گرم | 2-5 سانتیمتر / 100 گرم |
| ضخامت دیوار معمولی | 2.0-3.0 میلی متر | 1.5-2.5 میلی متر | 1.2-1.8 میلی متر |
| عملیات حرارتی T6 | عملی نیست، تاول زا | محدود است | روی آلیاژهای مناسب امکان پذیر است |
| سفتی فشار | اغلب نیاز به اشباع دارد | معمولا قابل قبول | قابل اطمینان ضد نشتی |
| هزینه نسبی قالب | خط پایه | به علاوه 5-15٪ | به علاوه 10-25٪ |
| تمرکز بر تعمیر و نگهداری | دریچه ها، عامل رهاسازی | مهر و موم، شیر | مهر و موم، شیر, vacuum monitoring |
برش هوا در حفره تمام منافذ را از بین نمی برد. تخلخل انقباض ناشی از تعادل حرارتی ضعیف یک مشکل جداگانه است. منافذ بزرگ و نامنظم گاز را که باعث اکثر پس زدن ها می شود و در پنج مکان ظاهر می شود را از بین می برد.
محتوای گاز در یک شات با خلاء بالا به خوبی کنترل شده معمولاً از 10-20 سانتی متر مکعب در هر 100 گرم فلز به 2-5 سانتی متر مکعب کاهش می یابد و چگالی تقریباً 1-2٪ افزایش می یابد. نرخ رد رادیوگرافی از همین روند پیروی می کند.
محفظه ها، بدنه سوپاپ ها، درپوش های باتری و مخازن روغن بر اساس میزان نشت ارزیابی می شوند، نه ظاهر. ریختهگریهای معمولی اغلب برای عبور به آغشته شدن به رزین نیاز دارند که یک پله و خطر شکست وابسته به دما را اضافه میکند. ریخته گری های خلاء معمولاً فشار را به صورت ریختگی نگه می دارند، بنابراین آزمایش نشتی به جای تعمیر، تأیید می کند.
درمان محلول T6 در حدود 500 درجه سانتیگراد باعث می شود گاز به دام افتاده منبسط شود و تاول های ریخته گری معمولی ایجاد شود. با مقدار گاز تک رقمی کم، آلیاژهای ساختاری مناسب را می توان عملیات حرارتی و MIG، TIG یا لیزر با رشد منافذ قابل قبول جوش داد.
فشار کمتر از هوای محبوس شده به فلز اجازه می دهد تا بخش های نازک را به طور قابل پیش بینی تری پر کند، بنابراین دیوارهای 1.2-1.8 میلی متری جایگزین دیوارهای 2.5-3.0 میلی متری می شوند. افت استوک و وزن ماشینکاری، و سوراخهای سطحی کمتر به معنای تاولهای کمتر پس از پوشش پودری یا آنودایز کردن است.
بهره یک شات ارزانتر نیست، بخش خوب ارزانتری است. نرخ رد کارخانه معمولاً از 5-8٪ به 1-3٪ کاهش می یابد و از آنجایی که عیوب در آزمایش اشعه ایکس یا نشت به جای بعد از ماشینکاری CNC مشخص می شود، ارزش از دست رفته در هر قطعه رد شده به شدت کاهش می یابد.
ریخته گری تحت خلاء در جایی که دیوارها نازک هستند، هندسه پیچیده است، یا قطعه باید فشار را حفظ کند یا از عملیات حرارتی دوام بیاورد، جواب می دهد. سه گروه بر کتاب سفارش تسلط دارند.
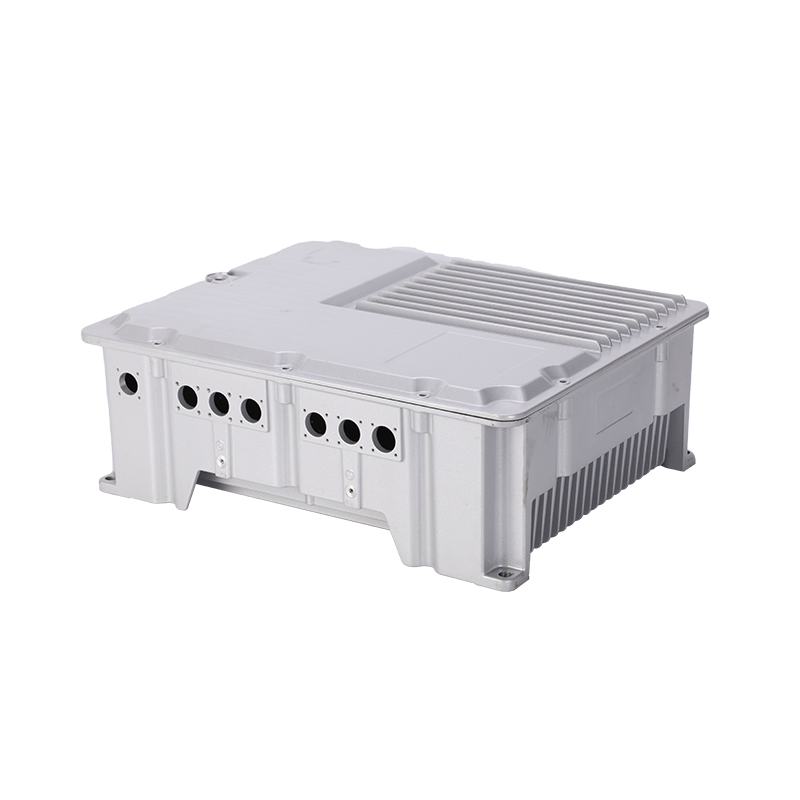
محفظه ها منطقه بزرگ پیش بینی شده، دیواره های نازک، فلنج های آب بندی و محدودیت های دقیق نشتی را ترکیب می کنند. تخلخل در یک فلنج یا درز جوش یک مسئله ایمنی است تا زیبایی. سمت طراحی در یادداشت ما در مورد پوشش داده شده است چگونه محفظه و پوشش باتری به ایمنی وسایل نقلیه انرژی جدید کمک می کند .
 محفظه و پوشش باتری برای خودروهای انرژی نو/برقی محفظه و پوشش باتری برای خودروهای انرژی نو/برقی مشاهده محصول →
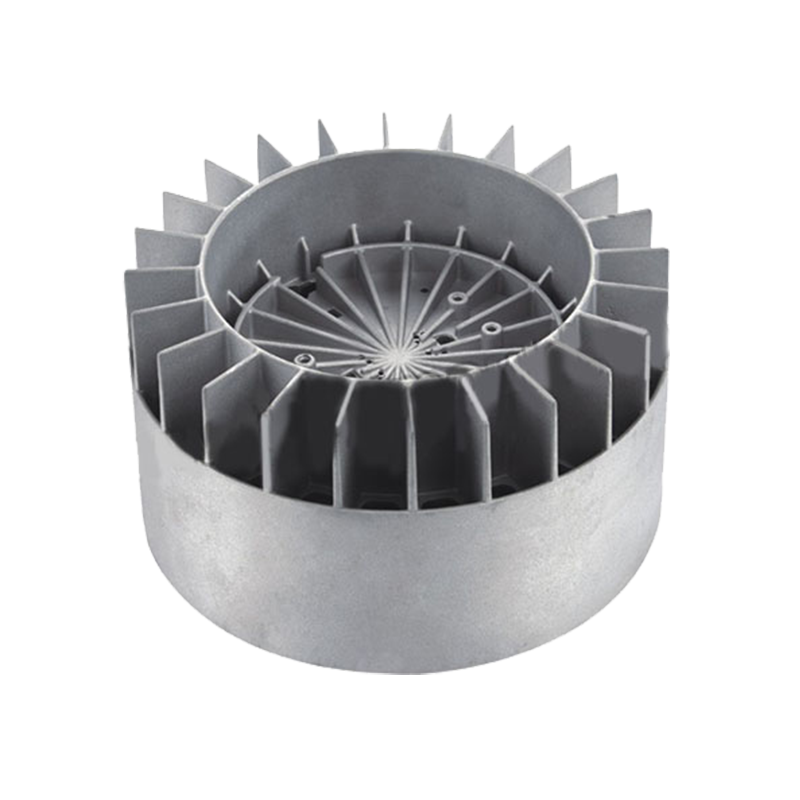
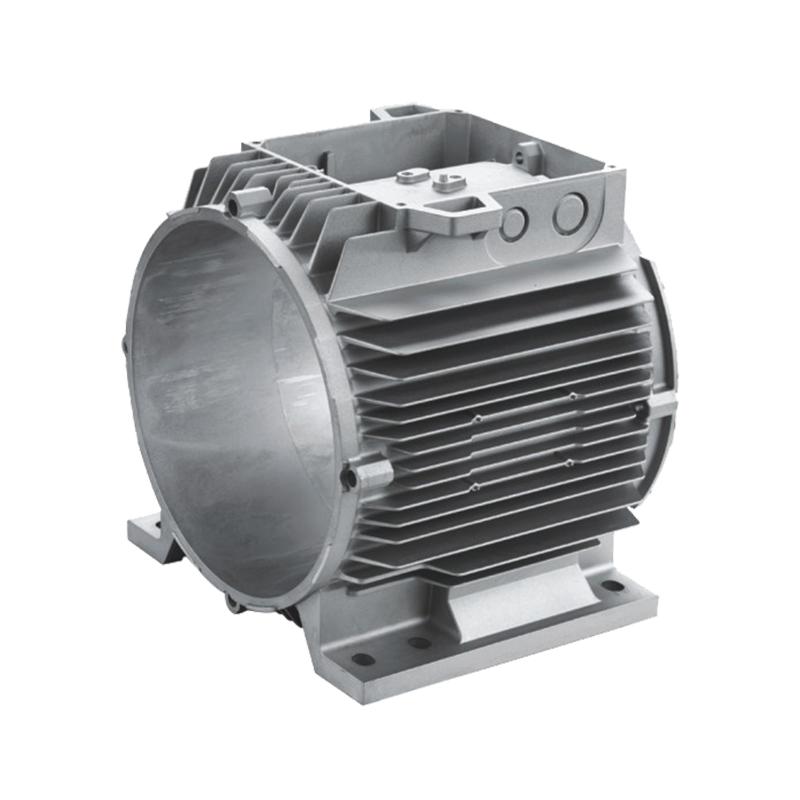
این قطعات باید صندلی های بلبرینگ را متحدالمرکز نگه دارند، گرما را از بین ببرند و اغلب گذرگاه های خنک کننده را یکپارچه کنند. فلز متراکمتر در اطراف صندلیهای یاتاقان و وجههای آببندی، کمک هزینه ماشینکاری و ضایعات پس از ماشینکاری را کاهش میدهد.
 محفظه موتور الکتریکی قاب استاتور قالب آلومینیومی ریخته گری محفظه موتور الکتریکی قاب استاتور قالب آلومینیومی ریخته گری مشاهده محصول →
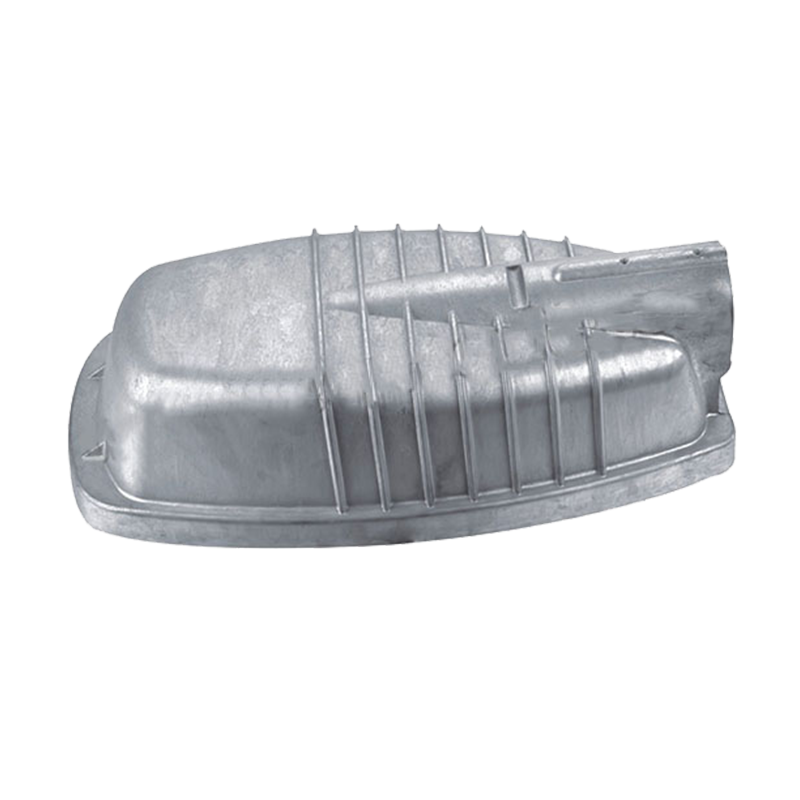
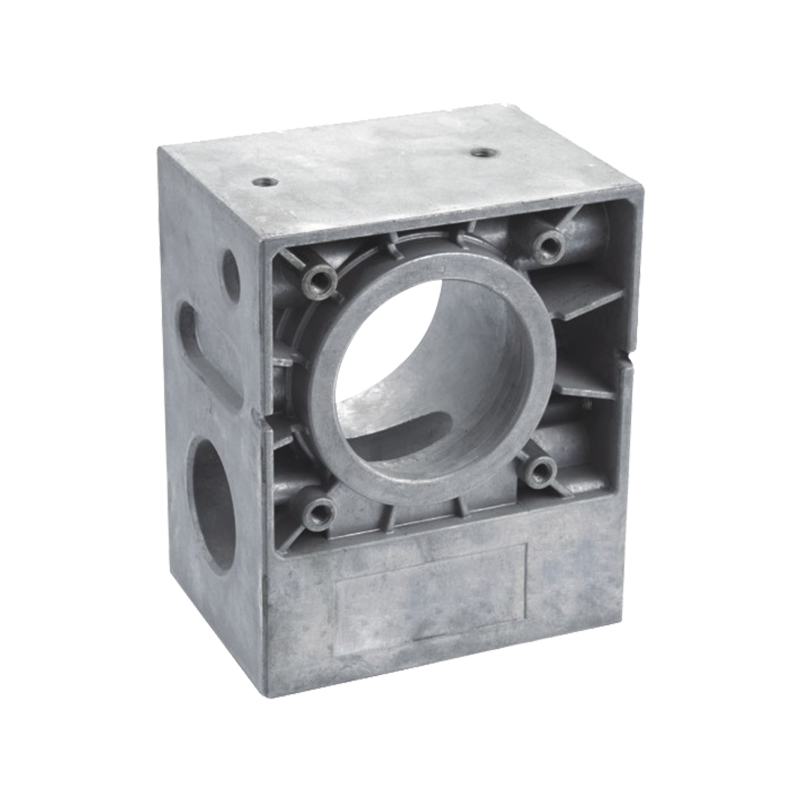
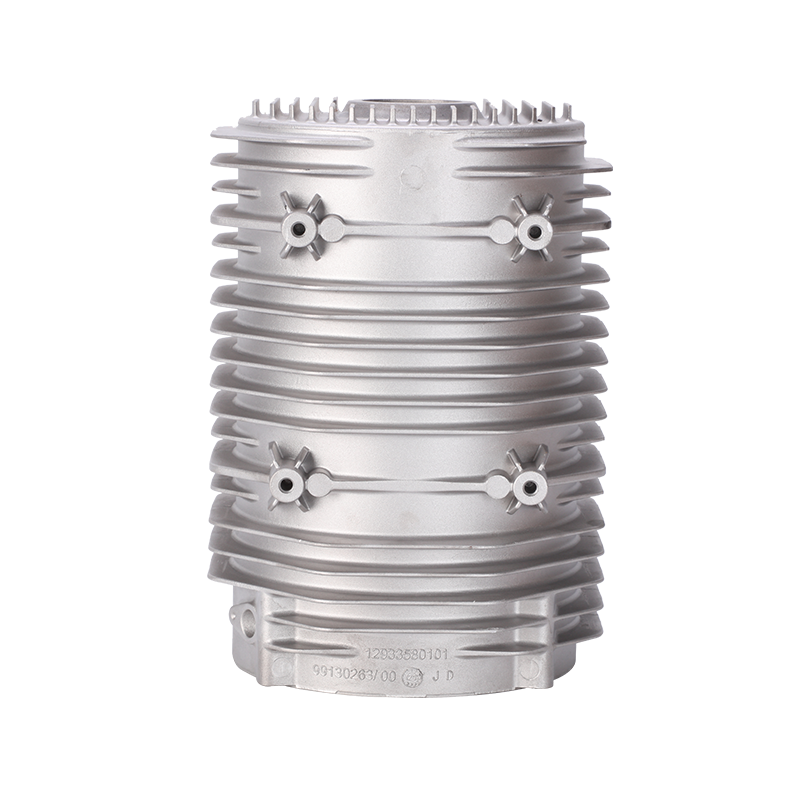
محفظه های LED و سینک های حرارتی، گیربکس و اجزای بالابر، شیرهای کنترل و قطعات پنوماتیکی از همین منطق پیروی می کنند: دیواره های نازک تر، سوراخ های سوزنی کمتر پس از پوشش، سفتی فشار بهتر.
تقسیم بندی شاخص کار با خلاء و خلاء بالا در کتاب سفارش ترکیبی خودرو و صنعتی.
خریدارانی که خلاء را بهعنوان یک ارتقاء جهانی در نظر میگیرند، معمولاً برای ابزارهایی که نمیتوانند استفاده کنند، پرداخت میکنند. ارزش آن را دارد که محدودیت ها را روشن کنیم.
این فرآیند تنها در صورتی ارائه می شود که مشخصات خرید آن را پشتیبانی کند. چهار نکته ارزش نوشتن در پرس و جو را دارد.
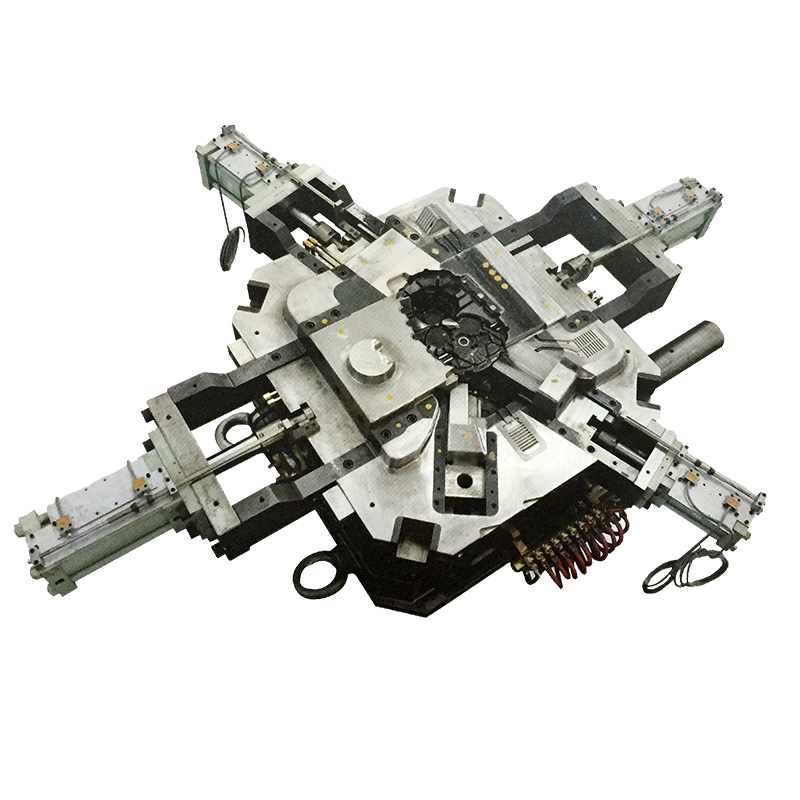
Ningbo Jieda Molding & Machine در کارخانه Beilun خود قالبهای آلومینیوم و روی میسازد و قطعات را با ماشینکاری CNC داخلی، پوشش پودری و آنودایز، گواهینامه IATF16949 و ماشینهای محفظه سرد از 200 تن تا 1600 تن میسازد. سمت قالب آن زنجیره جایی است که یک برنامه خلاء برنده یا از دست می رود.
 قالب های ریخته گری آلومینیومی سفارشی با فشار بالا قالب های ریخته گری آلومینیومی سفارشی با فشار بالا مشاهده محصول →
می توانید در مورد آن بیشتر بخوانید شرکت و عملیات ریخته گری آن اگر نیاز به بررسی ظرفیت یا تناسب تجهیزات دارید.
خیر. ریختهگری به کمک خلاء از یک خلاء متوسط، معمولاً 200-500 میلیبار استفاده میکند، که عمدتاً برای کمک به دریچهها است. ریخته گری با خلاء بالا حفره را به 50-100 mbar می کشد و نسخه ای است که عملیات حرارتی، جوشکاری و سفتی فشار قابل اعتماد را واقعی می کند. هنگامی که یک تامین کننده از ریخته گری تحت خلاء نقل قول می کند، فشار حفره اندازه گیری شده را بخواهید.
آلیاژهای استاندارد Al-Si مانند A380 یا ADC12 عمدتاً در نرخ ضایعات و کیفیت سطح به دست میآیند. آلیاژهای ساختاری با آهن کم و منگنز کنترل شده، که برای قطعات جدار نازک و قابل عملیات حرارتی استفاده می شود، بسیار بیشتر است. آنها دلیل توسعه سیستم های خلاء بالا هستند. آلیاژهای روی را نیز می توان در خلاء ریخته گری کرد، اما مزیت آن کمتر است زیرا روی راحت تر جریان می یابد.
نه. احتمال منافذ بزرگ گاز را کاهش میدهد، اما تخلخل انقباض، بسته شدن سرد و آخالها همچنان رخ میدهد. اکثر برنامهها به نمونهبرداری اشعه ایکس و آزمایش نشت 100 درصدی روی قطعات مقاوم در برابر فشار ادامه میدهند و در عوض از لاگ خلاء برای نشان دادن پایداری فرآیند استفاده میکنند.
اگر قطعه باید فشار داشته باشد، عملیات حرارتی شود یا جوش داده شود، معمولاً بله. جایگزین یک فرآیند متفاوت یا یک مرحله اشباع است. برای یک قطعه ساده، دیواره ضخیم و بدون فشار، 10 تا 25 درصد اضافی در هزینه قالب به ندرت جبران می شود.
مزیت ریخته گری تحت خلاء یک ویژگی نیست. این یک تغییر در چیزی است که فرآیند مجاز به وعده آن است: ریخته گری که فشار را حفظ می کند، از چرخه عملیات حرارتی دوام می آورد، پوششی را بدون تاول می پذیرد، و با سرعت رد قابل پیش بینی به ماشینکاری می رسد. اگر قسمت بعدی شما با آزمایش نشتی یا نیاز به خستگی قضاوت شود، آن تغییر ارزش پرداخت را دارد. اگر یک براکت است، احتمالاً نیست.
آیا شما آماده هستید همکاری کردن با Jieda؟
* ایمیل شما با ما ایمن است ، ما اسپم نمی کنیم.
محصولات
اطلاعات تماس
nbjd011@126.com
+86-574-86115705
شماره 58 جاده قالب ، منطقه صنعتی فناوری DAQI ، منطقه Beilun ، Ningbo