نقل قول کنید
پوشش پودری در قالب ریخته گری آلومینیومی زمانی زنده می ماند که سه چیز در یک ردیف قرار گیرند: یک پوسته متراکم بدون تخلخل در معرض، یک پوشش تبدیلی که در واقع به هم می چسبد و یک برنامه درمان مطابق با آلیاژ و ضخامت دیواره. هر سه را دریافت کنید و یک فیلم پلی استر 70 میکرومتری در 1000 ساعت اسپری نمک خنثی نگه می دارد. Miss one، معمولاً روی قسمتی با تخلخل سطحی پیش تصفیه می شود و همان پودر در عرض چند صد ساعت تاول می زند.
این پاسخ کوتاه است. نسخه طولانیتر برای خریداران اهمیت بیشتری دارد، زیرا پوشش پودری اغلب بهعنوان یک خط منفرد، «مشکی، مات، 60 تا 80 میکرومتر» نامگذاری میشود و هیچ یک از متغیرهایی که تعیین میکنند یک پوشش در سه زمستان یا سه هفته باقی میماند، ذکر میشود. آنچه در ادامه میآید این است که کاستور چه چیزی را کنترل میکند، چه چیزی را پوششدهنده کنترل میکند، و جایی که این دو در یک سفارش خرید با هم ملاقات میکنند.
پوشش پودری یک فرآیند خشک است. یک تفنگ ذرات پلی استر یا اپوکسی پلی استر را شارژ می کند، قسمت زمین شده آنها را به داخل می کشد و یک کوره آنها را ذوب می کند و به یک فیلم پیوسته تبدیل می شود. چسبندگی همزمان از دو مکانیسم حاصل می شود: یک کلید مکانیکی از نمایه سطح انفجار و یک پل شیمیایی از لایه پیش تصفیه. ریخته گری می تواند هر دو را به دست آورد، اما آنها را متفاوت از پروفیل یا ورق اکسترود شده به دست می آورند.
دایکستینگ با پوسته نازک و ریزدانه روی یک فضای داخلی خشن تر و متخلخل تر وارد می شود. انفجار باید بدون باز کردن منافذ زیر پوست ریختهگری را برش دهد، به همین دلیل است که رسانه، فشار و زمان ماندن به جای بالا بردن شانهها، سزاوار جایگاهی در مشخصات هستند. A380 و ADC12 هر دو به اکسید آلومینیوم در محدوده 120 تا 180 در فشار متوسط به خوبی پاسخ می دهند. یک رسانه خیلی درشت روی یک محفظه دیوار نازک لبه ها را گرد می کند و تخلخل را در یک پاس باز می کند.
محتوای سیلیکون دلیل دیگری است که پودر به طور پیش فرض روی آلومینیوم ریخته گری شده است. آلیاژهای ریخته گری با سیلیکون بالا به طور ناهموار آنودایز می شوند و فاز سیلیکون تیره می شود یا اصلاً از گرفتن لایه آندی خودداری می کند. پودر همان قسمت را به طور یکنواخت، در هر رنگی، در ساخت فیلمی که بافت ریخته گری را پنهان می کند، می پوشاند.
یک خط پودر زنجیره ای از تصمیمات است و هر یک از آنها بعداً به عنوان یک نتیجه بازرسی ظاهر می شود. اینها بیشتر سوزن را حرکت می دهند.
انفجار به یک پروفایل، سپس تمیز کردن. تمیز کردن قلیایی یا اسیدی و به دنبال آن یک پوشش تبدیلی، زیرکونیوم یا تیتانیوم بدون کرومات برای اکثر کارهای صادراتی و کرومات در جایی که هدف اسپری نمک شدید است، سطحی را به پودر می دهد که بتواند از نظر شیمیایی چنگ بزند. نظم آبکشی به اندازه مواد شیمیایی اهمیت دارد: باقیمانده آبکش خشک شده زیر یک لایه پودری یکی از شایع ترین علل ایجاد تاول است که فقط پس از چرخه رطوبت ظاهر می شود.
فیلم ساخته شده بر روی قطعات دایکاست معمولاً بین 60 تا 90 میکرومتر فرود می آید. زیر 50 میکرومتر، پوشش روی بافت ریختهگری در نقاط بالا نازک میشود و عملکرد اسپری نمک به سرعت از بین میرود. بیش از 120 میکرومتر، ترک خوردگی ضربه و تداخل نخ به خطرات واقعی تبدیل میشوند. درمان معمولاً 10 تا 25 دقیقه در دمای فلز 163 تا 204 درجه سانتیگراد کار می کند و این دمای فلز است و نه صفحه نمایش فر.
قبل از پوشش دادن، تصمیم بگیرید که ماسک کنید، نه بعد از آن. رزوهها، وجههای جفتگیری، سوراخهای بلبرینگ، لنتهای زمین و هر ویژگی محکمتر از حدود 0.1± میلیمتر باید پوشانده شوند. ضربه زدن مجدد پس از پخت کار می کند، اما پوشش را از کناره های نخ جدا می کند و یک لبه خام باقی می گذارد که به اولین محل خوردگی روی قطعه تبدیل می شود.
| مرحله | تنظیم معمولی | اگر رد شود چه اشکالی دارد |
|---|---|---|
| رسانه انفجار | اکسید آلومینیوم 120 تا 180 گریت فشار متوسط | کلید مکانیکی ضعیف؛ بالابر پوشش در لبه ها و گوشه ها |
| پیش درمان | پوشش تبدیلی، پوشش کامل و یکنواخت | تاول و خزش از خطوط نویس در طول نمک پاشی |
| ساخت فیلم | 60 تا 90 میکرومتر، بر روی صورت نامگذاری شده اندازه گیری می شود | نواحی نازک روی بافت ریخته گری ابتدا خورده می شوند |
| درمان | دمای فلز 163 تا 204 درجه سانتیگراد، 10 تا 25 دقیقه | Under-cure یک فیلم نرم با مقاومت ضعیف در برابر ضربه و حلال ایجاد می کند |
| نقاب زدن | نخ ها، سوراخ ها، وجه های جفت گیری، تحمل های کمتر از 0.1 میلی متر | تداخل مونتاژ و کار مجدد بعد از واقعیت |
| بازرسی | چسبندگی متقاطع، ضخامت، اسپری نمک در هر لات | خطاهایی که کاربر نهایی به جای خط کشف کرده است |
گران ترین مشکلات پوشش پودری در قالب های ریخته گری به هیچ وجه مشکلات پوشش نیست. آنها مشکلات ریخته گری هستند: تخلخل به هم پیوسته در نزدیکی سطح، گاز محبوس شده در فلز، یا رطوبت نشسته در منافذ که در طول پخت منبسط می شود. نتیجه یک سوراخ، یک تاول یا یک دهانه کوچک است که دقایقی پس از خروج قطعات از اجاق ظاهر میشود، در این مرحله پودر مصرف میشود و قطعات تا زمانی که جدا شوند، ضایعات میشوند.
دفاع پوشش دهنده یک پاس گرم است. قطعات را یک بار در دمای بالاتر از پیک پخت قرار دهید، اجازه دهید گاز و رطوبت محبوس شده خارج شود، خنک شود، سپس بپوشانید. این یک چرخه فر را اضافه می کند و در قطعات با تخلخل بالا ممکن است لازم باشد دو بار اتفاق بیفتد. دفاع کاستور در بالادست قرار دارد: ریخته گری فشار بالا با کمک خلاء، دمای قالب کنترل شده، هواگیری کافی و مذاب تمیز و گاز زدایی شده. انتخابهای طراحی قالب که از لحیم کاری و پر شدن آشفته جلوگیری میکند، بهطور تصادفی، تخلخلی را که باعث خراب شدن پایانه میشود، کاهش میدهد.
در جایی که تخلخل را نمی توان حذف کرد، در اطراف جابجایی های ضخیم به نازک یا در انتهای پر شدن، نقشه باید چنین باشد. مقدار 0.3 تا 0.5 میلیمتر ماشینکاری روی صورت لوازم آرایشی اغلب پوست متخلخل را به طور کامل از بین میبرد و روکش را به یک سطح جامد میرساند، با هزینه کمی در برداشتن انبار.
خریداران دائماً این مقایسه را میپرسند، بنابراین اینجا در یک مکان است.
| پایان | بهترین تناسب روی دایکستینگ | محدودیت هایی برای برنامه ریزی |
|---|---|---|
| پوشش پودری (پلی استر) | محفظه های آرایشی و محافظ، پوشش ها، براکت ها؛ طیف وسیع رنگ و براقیت | درمان at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| آندایز کردن | قطعات فرفورژه یا کم سیلیکون که به ظاهر فلزی و مقاومت در برابر سایش نیاز دارند | آلیاژهای ریخته گری با سیلیکون بالا به طور ناهموار آنودایز می شوند و تیره می شوند. رنگ های محدود |
| رنگ مرطوب | تغییرات سریع رنگ، اجراهای کم حجم، لمس میدانی | دوام کمتر فیلم؛ جابجایی حلال؛ معمولا به پرایمر نیاز دارد |
| پوشش الکترونیکی | هندسه پیچیده که نیاز به پوشش کامل قبل از پوشش بالایی دارد | فقط لایه های نازک؛ به طور معمول یک لایه پایه زیر پودر |
برای اکثر محفظه های ریخته گری، تصمیم به پودر در مقابل رنگ مرطوب محدود می شود و حجم به علاوه تعداد رنگ معمولاً آن را حل می کند. یک رنگ در حجم تولید به نفع پودر است. یک دوجین رنگ در پنجاه قطعه هر کدام به نفع رنگ است.
پایان به خودی خود به ندرت نکته است. از بخشی که کار دیگری دارد محافظت می کند و برنامه تصمیم می گیرد که چه مقدار از مشخصات واقعاً در مورد خوردگی و چه مقدار مربوط به ظاهر باشد.
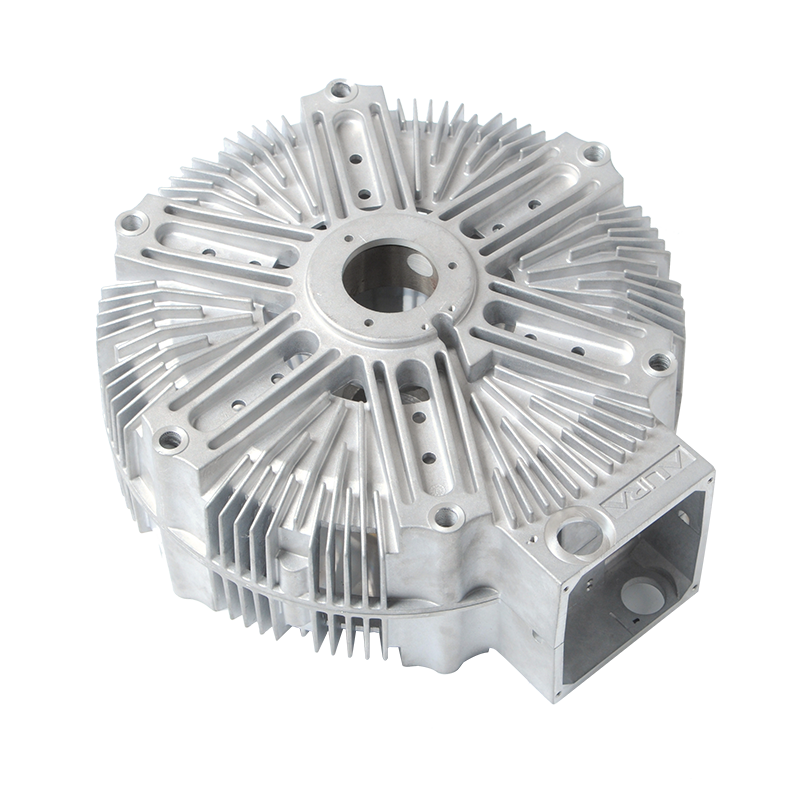
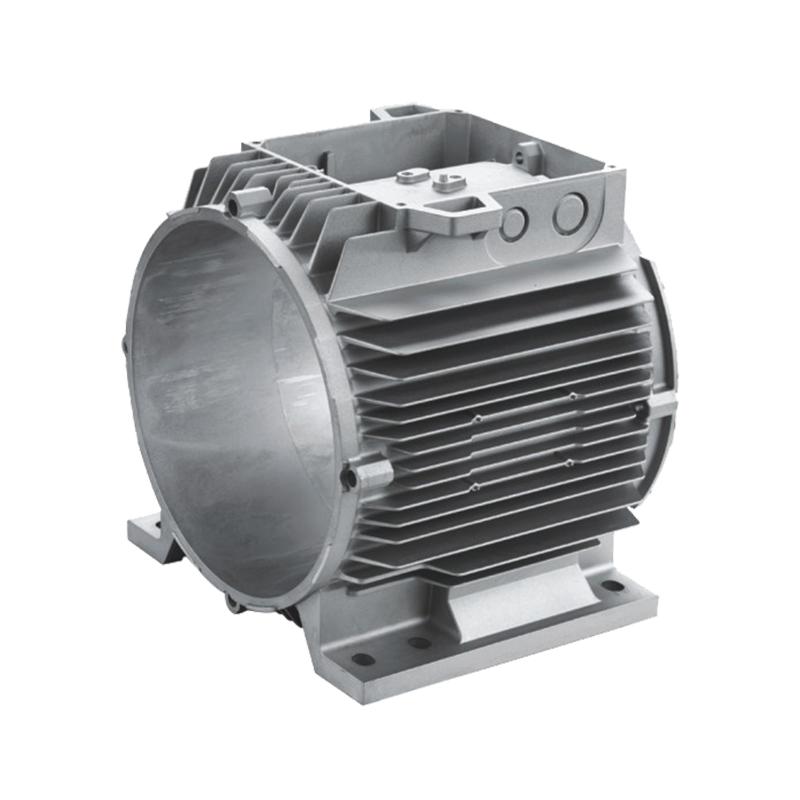
محفظههای موتور و استاتور به محافظت در برابر خوردگی خارجی، صندلیهای بلبرینگ پایدار، و لایهای نیاز دارند که هنگام فشار دادن لمینتها تراشه نکند. پودر به خوبی کار میکند زیرا پوشاندن سوراخ و صورت جفتشده ساده است و دمای پخت مطابق با ریختهگری A380 است.
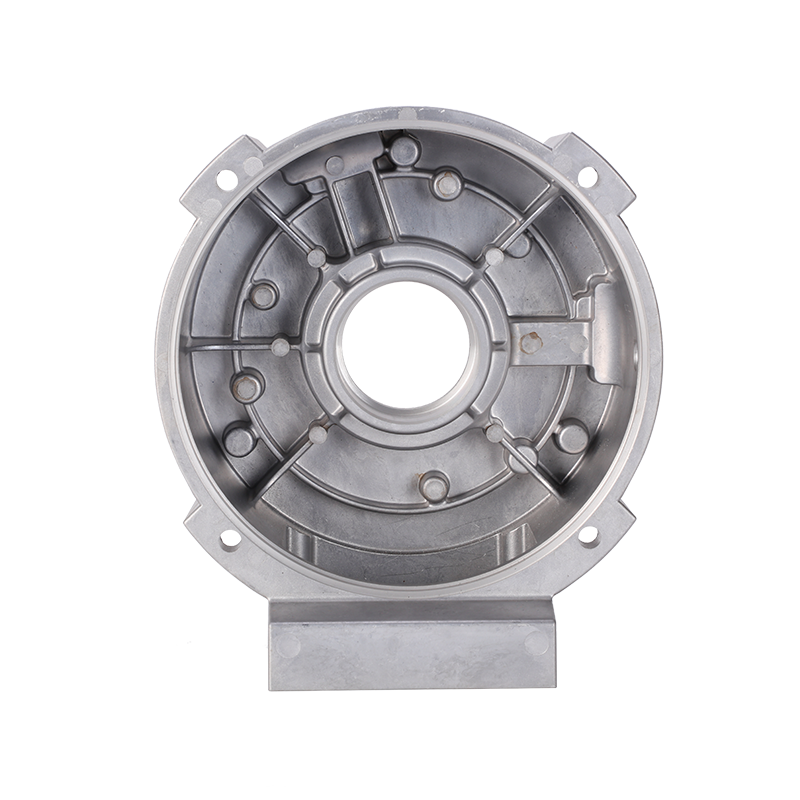
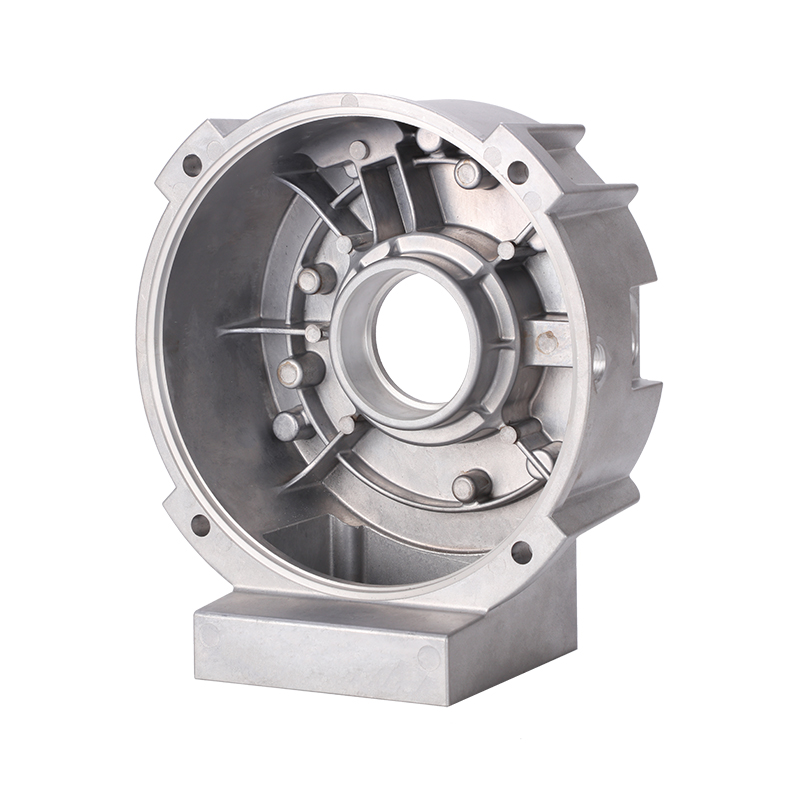 محافظ انتهایی موتور دایکاست آلومینیومی با پوشش پودری محافظ انتهایی دایکاست آلومینیومی برای موتورهای سنکرون و NEMA، از محفظه استاتور با ماشینکاری CNC و پوشش پودری برای مقاومت در برابر خوردگی پشتیبانی می کند. مشاهده محصول →
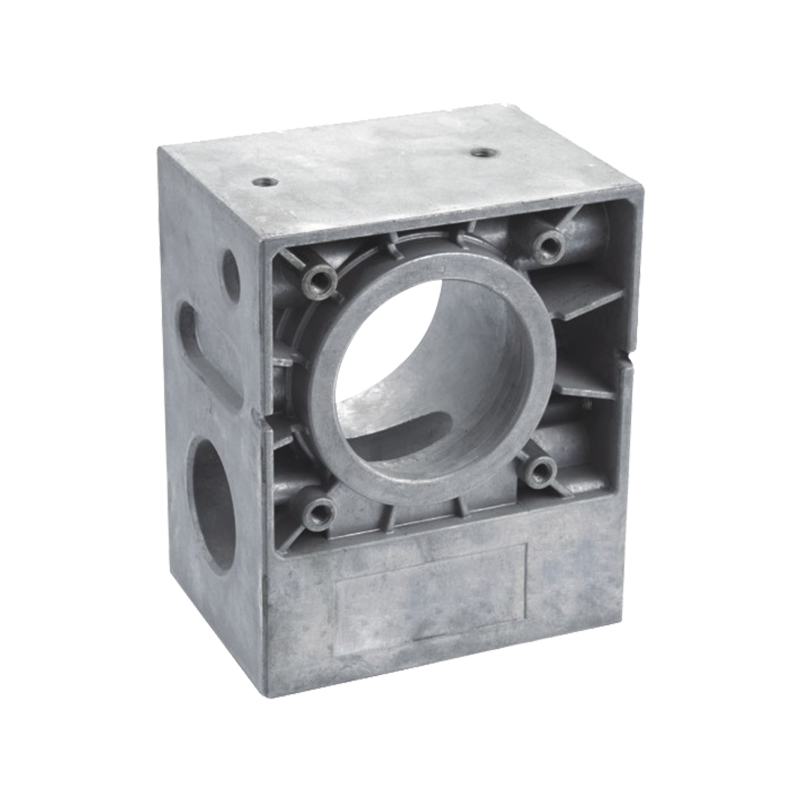
بدنههای شیر کنترل ماشینکاری و پوشش را در یک قسمت ترکیب میکنند: سوراخهای آببندی و پورتهای رزوهای پس از ریختهگری ماشینکاری میشوند، سپس ماسک میشوند و سپس پودر میشوند. مزیت نسبت به رنگ، یکپارچگی فیلم در انتقال ماشینکاری شده به ریخته گری است، که دقیقاً همان جایی است که لایه های رنگ نازک ابتدا شکسته می شوند.
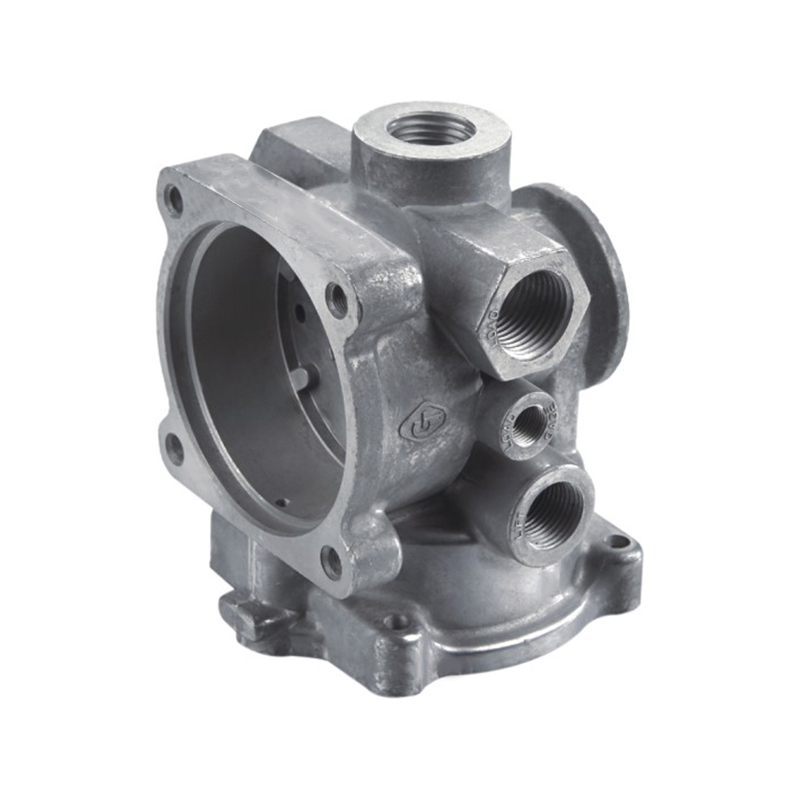 شیر کنترل دایکاست آلومینیومی با ماشینکاری و پوشش پودری شیر کنترلی آلومینیومی دایکاست فشار بالا برای کنترل جریان، فشار و جهت، با ماشینکاری و پوشش پودری برای سیستم های جریان صنعتی. مشاهده محصول →
اجزای ماشین های نساجی اغلب دارای یک مرحله ماشینکاری دقیق و یک پوشش پودری هستند و پوشش باید بدون ترک خوردن در لبه های ماشینکاری شده از روغن، پرز و ارتعاش ثابت دوام بیاورد. بحث مفیدی وجود دارد چرا عملیات سطحی بخش زیادی از عمر مفید قطعه را به همراه دارد در این نرم افزار
مشخصات پوشش مبهم بعداً استدلال می کند. این آیتم ها بیشتر ابهامات را قبل از پخش قسمت اول برطرف می کنند:
یک نکته در مورد زمان بازرسی چسبندگی را پس از 24 ساعت استراحت قطعات به جای مستقیم از خط اندازه گیری کنید. فیلمهای پودری با سرد شدن و ته نشین شدن خواص خود را ادامه میدهند، و آزمایش هچ متقاطع خیلی زود بدتر از روکش واقعی است.
تقریباً همه می توانند، اما همه نمی توانند مشخصات شدید نمک پاشی را بدون کار اضافی انجام دهند. قطعاتی که دارای تخلخل سطحی سنگین هستند نیاز به یک پاس گرم، ساختار ضخیمتر یا ماشینکاری دارند که پوست متخلخل را از بین ببرد.
در دمای فلز 163 تا 204 درجه سانتیگراد، قطعات A380 و ADC12 ریختهگری شده معمولاً از نظر استحکام بیتأثیر هستند. دیوارهای نازک، قطعات باریک بلند و تحمل صافی محکم پس از عبور از اجاق، ارزش بررسی دارند، زیرا کاهش تنش و تثبیت هر دو ابعاد را کمی تغییر می دهند.
برای اکثر محفظه های ریخته گری، 60 تا 90 میکرومتر پنجره عملی است. لایه های نازک تر از بافت ریخته گری پیروی می کنند و در نقاط بالا خورده می شوند. لایه های ضخیم تر در اثر ضربه ترک می خورند و در مونتاژ اختلال ایجاد می کنند.
تخلخل و ریختگی پوست. ورق همگن و آسان برای پیش تصفیه است، در حالی که ریخته گری گاز زیر سطحی، مواد شیمیایی سطحی مختلف و اغلب روان کننده قالب باقیمانده را به ارمغان می آورد. شکست تقریباً همیشه در آماده سازی است نه در خود پودر.
پوشش پودری یک دایکاست یک فرآیند دو طرفه است. کاستور دارای چگالی، سطح و هندسه است. پوشش دهنده دارای مشخصات، پیش درمان و درمان است. وقتی یک پایان شکست می خورد، سوال مفید این نیست که تقصیر کیست، بلکه این است که کدام یک از آن شش متغیر جابجا شده است.
اگر شما ریختهگریهای آلومینیومی روکششده را مشخص میکنید و ترجیح میدهید مراحل ریختهگری، ماشینکاری و تکمیل را با هم ذکر کنید، با پوشش و بازرسی از قبل تعریف شده باشد، به این صورت کار میکنیم: ریختهگری، ماشینکاری و پوشش پودری زیر یک سقف، یک سیستم کیفیت IATF 16949، یک مکالمه.
آیا شما آماده هستید همکاری کردن با Jieda؟
* ایمیل شما با ما ایمن است ، ما اسپم نمی کنیم.
محصولات
اطلاعات تماس
nbjd011@126.com
+86-574-86115705
شماره 58 جاده قالب ، منطقه صنعتی فناوری DAQI ، منطقه Beilun ، Ningbo